

Das Oberflächenbeschaffenheitssymbol bietet in der Technik und Fertigung eine standardisierte Möglichkeit, die erforderliche Oberflächenbeschaffenheit von Teilen oder Produkten anzugeben. In diesem Artikel befassen wir uns mit allem, was Sie über Oberflächenbeschaffenheitssymbole wissen müssen, einschließlich ihrer Bedeutung, Verwendung und Bedeutung in verschiedenen Branchen.
Was ist Oberflächenbeschaffenheit?
Oberflächenbeschaffenheit bezieht sich auf die Textur oder Glätte einer Oberfläche und wird manchmal synonym mit Oberflächentextur verwendet. Sie ist ein entscheidender Aspekt in technischen Zeichnungen für mechanische Teile, insbesondere wenn präzise Passung, Bewegung oder Abdichtung erforderlich ist. Die American Society of Mechanical Engineers (ASME) definiert Oberflächenbeschaffenheitsspezifikationen in Standards wie Y14.36M, das Oberflächentextursymbole für technische Zeichnungen umreißt, und B46.1, das Definitionen und Messmethoden für die Oberflächenbeschaffenheit beschreibt.
Wichtige Terminologien in der Bearbeitung und Oberflächenbearbeitung
| Bedingungen | Beschreibung |
|---|---|
| Oberflächentextur | Eigenschaften wie Rauheit und Welligkeit, die die Funktionalität und Haltbarkeit der Teile beeinträchtigen. |
| Abtragsbearbeitung | Techniken wie Schneiden, Schleifen und Fräsen dienen dazu, Teile zu formen und die gewünschte Oberfläche zu erzielen. |
| Knickrichtung | Ausrichtung der während der Bearbeitung entstehenden Falten, die sich auf die Oberflächenqualität und strukturelle Integrität auswirken. |
Was sind Symbole für die Oberflächenbeschaffenheit?

Oberflächengüte Symbole sind grafische Darstellungen, die in technischen Zeichnungen verwendet werden, um die Textur einer Oberfläche anzugeben. Sie bestehen aus einem Symbol oder einer Reihe von Symbolen, die neben dem von ihnen beschriebenen Oberflächenmerkmal platziert werden.
Diese Symbole werden von verschiedenen Organisationen wie der International Organization for Standardization (ISO) und dem American National Standards Institute (ANSI) standardisiert, um weltweit Konsistenz und Klarheit in technischen Zeichnungen sicherzustellen.
Die drei Elemente, die die Oberflächenbeschaffenheit ausmachen: Rauheit, Welligkeit, Lage
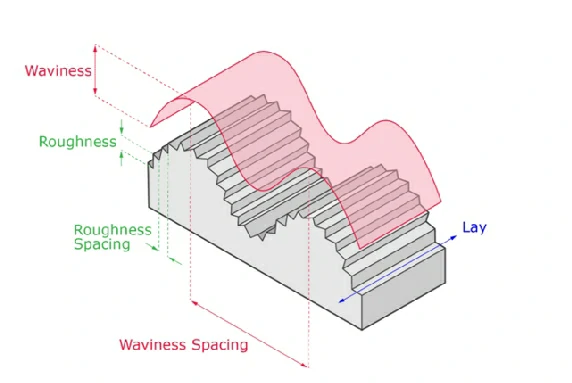
1. Rauheit:
- Unter Rauheit versteht man die kleinräumigen Abweichungen vom idealen Oberflächenprofil eines Bauteils. Diese Abweichungen sind typischerweise auf den Bearbeitungsprozess zur Herstellung des Teils oder auf andere Faktoren wie Verschleiß und Korrosion zurückzuführen.
- Die Rauheit wird durch Parameter wie Ra (arithmetischer Mittenrauwert), Rz (maximale Höhe des Rauheitsprofils), Rt (Gesamthöhe des Rauheitsprofils) und andere quantifiziert.
- Insbesondere Ra ist ein weit verbreiteter Parameter, der die durchschnittliche Abweichung der Oberflächenhöhen von der Mittellinie innerhalb einer bestimmten Probenahmelänge angibt.
2.Welligkeit:
- Unter Welligkeit versteht man die größeren Abweichungen vom idealen Oberflächenprofil, die bei längeren Wellenlängen im Vergleich zur Rauheit auftreten. Diese Abweichungen können auf Faktoren wie Werkzeugrattern, Maschinenvibrationen oder inhärente Materialeigenschaften zurückzuführen sein.
- Im Gegensatz zur Rauheit, die kleine Unregelmäßigkeiten darstellt, umfasst die Welligkeit größere Wellen oder Muster auf der Oberfläche.
- Welligkeit wird durch Parameter wie Wt (Gesamtwelligkeitshöhe) und Wc (Welligkeitszykluswellenlänge) charakterisiert, die die Amplitude bzw. Frequenz der Wellen quantifizieren.
- Während Rauheit die funktionellen Eigenschaften und die Leistung eines Teils auf mikroskopischer Ebene beeinflusst, kann Welligkeit dessen makroskopische Eigenschaften und Aussehen beeinflussen.
3.Lagen:
- Unter Lay versteht man die Richtung oder Orientierung des vorherrschenden Oberflächenmusters oder der Textur, die sich aus dem Bearbeitungsprozess ergibt. Es stellt die Ausrichtung von Werkzeugmarkierungen, Kornstruktur oder anderen Oberflächenmerkmalen relativ zu einer Referenzrichtung dar.
- Die Beschaffenheit einer Oberfläche kann deren funktionelle Eigenschaften wie Reibung, Verschleißfestigkeit und Lackhaftung erheblich beeinflussen.
- Zu den häufig verwendeten Lay-Symbolen gehören Pfeile oder Linien, die die Richtung der vorherrschenden Oberflächentextur angeben, z. B. längs, quer oder isotrop.
Allgemeine Symbole für die Oberflächenbeschaffenheit und ihre Bedeutung
Hier sind einige gebräuchliche Oberflächenbeschaffenheitssymbole und ihre Bedeutung:
Tabelle 1: Oberflächenbeschaffenheitssymbole und ihre Bedeutung
| Symbol | Bedeutung und Erklärung |
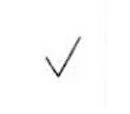 | Grundsymbol, das angibt, dass die Oberfläche mit jeder Methode erhalten werden kann, wenn keine Rauheitsparameterwerte oder zugehörigen Beschreibungen (z. B. Oberflächenbeschaffenheit, lokaler Wärmebehandlungsstatus usw.) hinzugefügt werden, nur zur vereinfachten Codemarkierung |
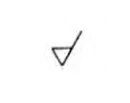 | Das Grundsymbol plus ein Strich zeigt an, dass die Oberfläche durch Materialabtrag entstanden ist. Zum Beispiel: Drehen, Fräsen, Bohren, Schleifen, Schneiden, Schneiden, Polieren, Korrosion, Erodieren, Brennschneiden usw |
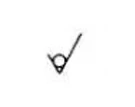 | Das Grundsymbol plus ein kleiner Kreis zeigt an, dass die Oberfläche ohne Materialabtrag erhalten wurde. Zum Beispiel: Gießen, Schmieden, Stanzverformung, Warmwalzen, Kaltwalzen, Pulvermetallurgie und so weiter. Oder eine Oberfläche, die zur Aufrechterhaltung des ursprünglichen Lieferzustands verwendet wird (einschließlich der Aufrechterhaltung des Zustands des vorherigen Prozesses) |
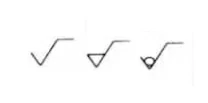 | Am langen Rand der oben genannten drei Symbole kann eine horizontale Linie hinzugefügt werden, um die relevanten Parameter und Beschreibungen zu kennzeichnen |
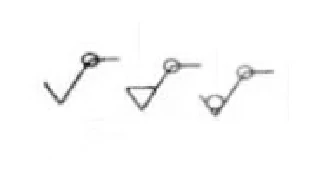 | Zu jedem der oben genannten drei Symbole kann ein kleiner Kreis hinzugefügt werden, um anzuzeigen, dass für alle Oberflächen die gleichen Anforderungen an die Oberflächenbeschaffenheit gelten |
 | Die von einem scharfkantigen Werkzeug beim Bearbeiten erzeugten Falten verlaufen parallel zur in der Abbildung dargestellten Oberfläche, wo das Symbol angegeben ist. |
 | Die beim Bearbeiten durch das Schneidwerkzeug gebildeten Falten verlaufen senkrecht zu der in der Abbildung mit dem Symbol dargestellten Oberfläche. |
 | Die durch das Schneidwerkzeug beim Bearbeiten erzeugten Falten verlaufen in einem Winkel und kreuzen sich auf der in der Abbildung mit dem Symbol dargestellten Oberfläche. |
 | Die beim Zerspanen durch das Schneidwerkzeug entstehenden Falten kreuzen sich mehrfach oder haben keine einheitliche Richtung. |
 | Die beim Bearbeiten durch das Schneidwerkzeug erzeugten Falten erzeugen hauptsächlich konzentrische Kreise, deren Mittelpunkt die Oberfläche ist, auf der das Symbol abgebildet ist. |
 | Die beim Bearbeiten durch das Schneidwerkzeug entstehenden Falten erzeugen hauptsächlich ein radiales Muster, das von der Mitte der Oberfläche ausgeht, auf der das Symbol abgebildet ist. |
Andere Arten von Oberflächenbeschaffenheitssymbolen
| Ra (Mikrometer) | Nummern der Rauheitsgrade | Zielmarkierungen |
|---|---|---|
| 50 | N12 | ∇ |
| 25 | N11 | |
| 12.5 | N10 | |
| 6.3 | N9 | ∇ ∇ |
| 3.2 | N8 | |
| 1.6 | N7 | |
| 0.8 | N6 | ∇ ∇ ∇ |
| 0.4 | N5 | |
| 0.2 | N4 | |
| 0.1 | N3 | ∇ ∇ ∇ ∇ |
| 0.05 | N2 | |
| 0.025 | N1 |
Tabelle 2: Beschriftung der Oberfläche Fertig Höhenparameter
| Ra | Rz, Ry | ||
| Symbol | Welche Bedeutung hatte der Wiener Kongress? | Symbol | Welche Bedeutung hatte der Wiener Kongress? |
 | Die Obergrenze von Ra für die Oberflächengüte, die mit einer beliebigen Methode erzielt wird, beträgt 3.2 μm |  | Die Obergrenze von Ry für die Oberflächengüte, die mit einer beliebigen Methode erzielt wird, beträgt 3.2 μm |
 | Die Obergrenze von Ra für die durch Materialabtrag erzielte Oberflächengüte beträgt 3.2 μm |  | Die Obergrenze von Rz für die ohne Materialentfernung erzielte Oberflächengüte beträgt 200 μm |
 | Die Obergrenze von Ra für die ohne Materialentfernung erzielte Oberflächengüte beträgt 3.2 μm |  | Die durch Materialabtrag erzielte Oberflächenbeschaffenheit hat für Rz eine Obergrenze von 3.2 μm und eine Untergrenze von 1.6 μm |
 | Die Obergrenze von Ra und die Untergrenze von Ra für die durch Materialentfernung erzielte Oberflächengüte betragen 3.2 μm bzw. 1.6 μm |  | Die Obergrenze der durch das Materialentfernungsverfahren erzielten Oberflächengüte beträgt 3.2 μm für Ra und 12.5 μm für Rz |
 | Die maximale Oberflächengüte von Ra, die mit jeder Methode erreicht wird, beträgt 3.2 μm |  | Die mit jeder Methode erzielte Oberflächenbeschaffenheit hat einen maximalen Ry von 3.2 μm |
 | Die maximale Oberflächengüte von Ra, die durch Materialabtrag erreicht wird, beträgt 3.2 μm |  | Die ohne Materialabtrag erzielte Oberflächengüte hat einen maximalen Ry von 200 μm |
 | Für eine Oberflächenbeschaffenheit, die ohne Materialabtrag erzielt wird, beträgt der maximale Ra-Wert 3.2 μm |  | Die maximalen und minimalen Rz-Werte der durch Materialentfernung erzielten Oberflächengüte betragen 3.2 μm und 1.6 μm |
 | Der Maximalwert von Ra und der Minimalwert von Ra betrugen 3.2 μm bzw. 1.6 μm für die durch Materialentfernung erzielte Oberflächenbeschaffenheit |  | Die durch die Materialentfernungsmethode erzielte Oberflächengüte beträgt maximal 3.2 μm für Ra und 12.5 μm für Ry |
Hinweis: Wenn weniger als 16 % aller gemessenen Werte des Oberflächenbeschaffenheitsparameters den angegebenen Wert überschreiten dürfen, sollte der obere oder untere Grenzwert des Oberflächenbeschaffenheitsparameters in der Zeichnung markiert werden.
N-Klassen
Die Oberflächenrauheit kann aufgrund der zahlreichen Normen und Symbole, die zu ihrer Bezeichnung verwendet werden, recht komplex sein. Die Ähnlichkeit dieser Symbole in verschiedenen Normen trägt oft zu dieser Komplexität bei. Um dies zu vereinfachen, bieten N-Grades eine einfache Möglichkeit, angegebene Rauheitswerte in eine Skala von „01“ bis „12“ umzuwandeln.
Durch diese Vereinfachung entfällt die Notwendigkeit, die unterschiedlichen Details zwischen verschiedenen Standards zu berücksichtigen, wie z. B. die Unterscheidung zwischen durchschnittlicher Profilhöhe und maximaler Profilhöhe. WERK24 berechnet diese Werte, wann immer möglich, um Oberflächenrauheitsparameter in N-Grade umzurechnen. Die Umrechnung erfolgt gemäß der folgenden Tabelle:
| Klasse | Arithmetisches Mittel (AA) | Mittelliniendurchschnitt (CLA) | Ra | Rt | Rz | Ry | Effektivwert (RMS) | Peak-to-Valley-Durchschnitt (PVA) |
|---|---|---|---|---|---|---|---|---|
| 01 | 0.25 | 0.0006 | 0.25 | 0.0006 | 0.05 | 0.05 | 0.1 | 6.3 |
| 0 | 0.5 | 0.012 | 0.5 | 0.05 | 0.05 | 0.05 | 0.1 | 0.05 |
| 1 | 1 | 0.025 | 1 | 0.25 | 0.1 | 0.1 | 1.1 | 0.1 |
| 2 | 2 | 0.05 | 2 | 0.5 | 0.2 | 0.2 | 2.2 | 0.2 |
| 3 | 4 | 0.1 | 4 | 0.8 | 0.4 | 0.4 | 4.4 | 0.4 |
| 4 | 8 | 0.2 | 8 | 1.6 | 0.8 | 0.8 | 8.8 | 0.8 |
| 5 | 16 | 0.4 | 16 | 2.5 | 1.6 | 1.6 | 17.6 | 1.6 |
| 6 | 32 | 0.8 | 32 | 4 | 3.2 | 3.2 | 32.5 | 3.2 |
| 7 | 63 | 1.6 | 63 | 6.3 | 6.3 | 6.3 | 64.3 | 6.3 |
| 8 | 125 | 3.2 | 125 | 12.5 | 16 | 12.5 | 127.5 | 12.5 |
| 9 | 250 | 6.3 | 250 | 25 | 25 | 25 | 275 | 25 |
| 10 | 500 | 12.5 | 500 | 50 | 50 | 50 | 550 | 50 |
| 11 | 1000 | 25 | 1000 | 100 | 100 | 100 | 1100 | 100 |
| 12 | 2000 | 50 | 2000 | 200 | 200 | 200 | 2200 | 200 |
| 13 | 4000 | 100 | 4000 | 400 | 400 | 400 | 400 | 400 |
| 14 | 8000 | 200 | 8000 | 800 | 800 | 800 | 800 | 800 |
Warum ist die Oberflächenbeschaffenheit wichtig?
Die Oberflächenbeschaffenheit spielt eine entscheidende Rolle für die Leistung, Ästhetik und Haltbarkeit bearbeiteter Teile. Hier sind einige Gründe, warum die Oberflächenbeschaffenheit so wichtig ist:
- Leistungsoptimierung
- Funktionale Anforderungen
- Materialkompatibilität
- Ästhetik
- Kosteneffizienz
- Konsistenz und Reproduzierbarkeit
- Herstellbarkeit
- Oberflächensauberkeit
- Korrosionsbeständigkeit
- Elektrische Leitfähigkeit
- Thermische Eigenschaften
- Biokompatibilität
- Einhaltung von Vorschriften
- Sicherheit
- Ökologische Verantwortung
Einflussfaktoren auf die Oberflächenbeschaffenheit

Die Oberflächengüte, also die Qualität einer Oberflächentextur, wird von verschiedenen Faktoren beeinflusst, darunter Materialeigenschaften, Bearbeitungsprozesse, Werkzeuge und Umgebungsbedingungen. Hier sind einige der Schlüsselfaktoren, die sich auf die Oberflächenbeschaffenheit auswirken:
1.Materialeigenschaften
Die Art des verwendeten Materials spielt eine wesentliche Rolle bei der Bestimmung der Oberflächenbeschaffenheit. Verschiedene Materialien haben einzigartige Eigenschaften wie Härte, Duktilität und Textur, die sich darauf auswirken, wie sie auf Herstellungsprozesse reagieren.
2. Herstellungsprozess
Die zur Herstellung des Produkts oder Teils verwendete Methode hat großen Einfluss auf die Oberflächenbeschaffenheit. Prozesse wie Bearbeiten, Schleifen, Polieren, Gießen, Schmieden usw Extrusion alle haben unterschiedliche Auswirkungen auf die Oberflächenstruktur und -qualität.
3.Schneidwerkzeuge und Ausrüstung
Die Qualität und der Zustand der in Fertigungsprozessen verwendeten Schneidwerkzeuge und -geräte können sich auf die Oberflächenbeschaffenheit auswirken. Scharfe Werkzeuge mit geeigneter Geometrie können glattere Oberflächen erzeugen, während stumpfe oder ungeeignete Werkzeuge zu raueren Oberflächen führen können.
4. Schnittparameter
Parameter wie Schnittgeschwindigkeit, Vorschubgeschwindigkeit, Schnitttiefe und Werkzeuggeometrie können die Oberflächengüte erheblich beeinflussen. Die Optimierung dieser Parameter für bestimmte Materialien und Prozesse ist für die Erzielung der gewünschten Oberflächenqualität von entscheidender Bedeutung.
5. Stabilität des Werkstücks
Die Stabilität des Werkstücks während der Bearbeitung oder anderer Fertigungsvorgänge ist entscheidend für die Erzielung einer gleichmäßigen Oberflächengüte. Vibrationen oder Bewegungen können zu Unregelmäßigkeiten in der Oberflächenstruktur führen.
6.Surface Vorbereitung
Vorbehandlung des Werkstücks, wie z.B. Reinigen, Entgratenund Vorbearbeitung können die endgültige Oberflächenqualität beeinträchtigen. Durch die ordnungsgemäße Oberflächenvorbereitung wird sichergestellt, dass das Material vor der Endbearbeitung frei von Verunreinigungen und Mängeln ist.
Ungefähre Umrechnungstabelle für Oberflächenrauheit
| / | Amerikanisches System | Amerikanisches System | Metrisches System | Metrisches System |
|---|---|---|---|---|
| Nummern der Rauheitsgrade | Ra (µin) | Effektivwert (µin) | Ra (µm) | Effektivwert (µm) |
| N12 | 2000 | 2200 | 50 | 55 |
| N11 | 1000 | 1100 | 25 | 27.5 |
| N10 | 500 | 550 | 12.5 | 13.75 |
| N9 | 250 | 275 | 8.3 | 9.13 |
| N8 | 125 | 137.5 | 3.2 | 3.52 |
| N7 | 63 | 69.3 | 1.6 | 1.76 |
| N6 | 32 | 35.2 | 0.8 | 0.88 |
| N5 | 16 | 17.6 | 0.4 | 0.44 |
| N4 | 8 | 8.8 | 0.2 | 0.22 |
| N3 | 4 | 4.4 | 0.1 | 0.11 |
| N2 | 2 | 2.2 | 0.05 | 0.055 |
| N1 | 1 | 1.1 | 0.025 | 0.035 |
So messen Sie die Oberflächenbeschaffenheit
Zur Messung der Oberflächengüte werden üblicherweise mehrere Methoden verwendet:
- Kontaktprofilometer: Diese Instrumente verwenden einen Stift oder eine Sonde, um die Oberfläche physisch abzutasten und Höhenunterschiede zu messen. Das Ergebnis wird typischerweise in Ra (durchschnittliche Rauheit), Rz (maximale Höhe des Profils) oder Rt (Gesamthöhe des Profils) angegeben.
- Berührungslose Profilometer: Laser- oder optische Profilometer messen die Oberflächengüte, ohne die Oberfläche zu berühren, und liefern so schnelle und genaue Ergebnisse. Sie eignen sich für empfindliche oder empfindliche Materialien.
- Vergleichsgeräte für die Oberflächenrauheit: Diese visuellen Hilfsmittel bestehen aus einer Reihe von Probenoberflächen mit unterschiedlichen Rauheitsgraden. Bediener vergleichen die Oberfläche eines Werkstücks mit diesen Standards, um die Rauheit visuell zu bestimmen.
- Rasterkraftmikroskopie (AFM): AFM ermöglicht eine extrem hochauflösende Abbildung von Oberflächenmerkmalen im Nanomaßstab und eignet sich daher für Forschungs- und Entwicklungsanwendungen.
Wie werden Rauheitsparameter ermittelt und berechnet?
Oberflächenrauheitsparameter und ihre Berechnung spielen eine entscheidende Rolle bei der Quantifizierung und Charakterisierung der Qualität bearbeiteter Oberflächen. Hier ist eine ausführliche Erklärung:
Rauheitsparameter
Oberflächenrauheitsparameter beschreiben verschiedene Aspekte von Oberflächenunregelmäßigkeiten und bieten quantitative Maße, mit deren Hilfe die Beschaffenheit und Funktionsleistung bearbeiteter Komponenten beurteilt werden kann.
Ra stellt den arithmetischen Durchschnitt der absoluten Werte der Abweichungen des Rauheitsprofils von der Mittellinie innerhalb der Probenlänge dar. Er wird wie folgt berechnet:

Berechnungen
Die Berechnungen für diese Parameter beinhalten die Analyse der vom Profilometer erhaltenen Rauheitsprofildaten:
- Daten sammeln: Verwenden Sie ein Profilometer, um das Oberflächenprofil über die angegebene Probenlänge zu messen.
- Filtern und Glätten: Entfernen Sie Wellen- und Ebenheitsdefekte aus dem Profil, um Rauheitsmerkmale mithilfe geeigneter Filtertechniken zu isolieren.
- Parameter berechnen: Ra Berechnen Sie den arithmetischen Durchschnitt der absoluten Abweichungen von der Mittellinie.
Oberflächenbeschaffenheit prüfen
Bei der Prüfung der Oberflächenbeschaffenheit werden die gemessenen Daten anhand festgelegter Anforderungen oder Standards bewertet. Zu den wichtigsten Überlegungen gehören:
- Spezifikationskonformität: Überprüfen Sie, ob die gemessene Oberflächengüte den in technischen Zeichnungen oder Industriestandards festgelegten Anforderungen entspricht.
- Fehlererkennung: Bei der Oberflächeninspektion können Fehler wie Kratzer, Grübchen, Risse oder Unregelmäßigkeiten identifiziert werden, die die Oberflächenqualität beeinträchtigen.
- Statistische Analyse: Analysieren Sie Daten zur Oberflächenbeschaffenheit statistisch, um Konsistenz sicherzustellen und Trends im Zeitverlauf zu erkennen. Prozessfähigkeitsindizes wie Cp und Cpk können dabei helfen, die Leistung des Fertigungsprozesses zu bewerten.
- Visuelle Inspektion: Zusätzlich zu numerischen Messungen wird häufig eine visuelle Inspektion durchgeführt, um die Qualität der Oberflächenbeschaffenheit zu beurteilen, insbesondere im Hinblick auf ästhetische oder kosmetische Anforderungen.
Standards und Spezifikationen
Mehrere internationale Normen und Spezifikationen regeln die Messung und Prüfung der Oberflächengüte, darunter:
- ISO 25178: Geometrische Produktspezifikationen (GPS) – Oberflächentextur: Ein umfassender Standard, der Parameter, Filterung und Bewertungsverfahren für die Messung der Oberflächentextur abdeckt.
- ANSI/ASME B46.1: Oberflächentextur (Oberflächenrauheit, Welligkeit und Lage): Dieser Standard bietet Richtlinien für die Spezifikation und Messung von Oberflächentexturparametern.
- ASTM E1444: Standardpraxis für Magnetpartikelprüfungen: Obwohl diese Norm nicht speziell auf die Messung der Oberflächenbeschaffenheit abzielt, beschreibt sie Verfahren zur Erkennung von Oberflächenfehlern und oberflächennahen Fehlern mithilfe magnetischer Partikel.
Was ist eine Oberflächenbeschaffenheit von 0.8 µm?
Eine Oberflächengüte von 0.8 μm Ra gilt als hochwertig und erfordert eine präzise Kontrolle während der Produktion, was die Kosten erhöht. Diese Oberflächengüte ist für Bauteile, die Spannungskonzentrationen ausgesetzt sind, unerlässlich. Sie eignet sich auch für Lager, bei denen die Bewegung selten und die Belastung gering ist.
Was sind RA und RZ in der Oberflächenbeschaffenheit?
RA und RZ sind wichtige Parameter zur Beschreibung der Oberflächenrauheit. RA (Durchschnittsrauheit) misst die durchschnittliche Abweichung des Oberflächenprofils von einer Mittellinie und bietet einen allgemeinen Hinweis auf die Oberflächenbeschaffenheit. RZ (Maximale Höhe des Profils) misst den vertikalen Abstand zwischen dem höchsten Gipfel und dem tiefsten Tal innerhalb einer bestimmten Probenlänge. Während RA einen Durchschnittswert liefert, bietet RZ ein Maß für die maximale Variation der Oberflächenhöhe.
Was bedeutet Oberflächengüte 1.6?
Eine Oberflächengüte von 1.6 μm Ra weist auf eine relativ glatte Oberfläche mit nur leicht sichtbaren Schnittspuren hin. Dieser Ra-Wert wird für enge Passungen und Teile unter geringer Belastung oder langsamer Bewegung empfohlen. Er eignet sich für Anwendungen, bei denen eine minimale Oberflächenrauheit erforderlich ist, ist jedoch nicht ideal für schnell rotierende Teile oder Komponenten, die starken Vibrationen ausgesetzt sind.
Was ist die Standard-Oberflächenbeschaffenheit?
Die Standardoberflächengüte bei der Bearbeitung liegt im Allgemeinen bei Ra 0.8 bis 3.2 µm (32 bis 125 µin). Dieser Bereich stellt ein Gleichgewicht zwischen Herstellungskosten und Teileleistung dar und ist daher für eine breite Palette von Anwendungen geeignet.
Was ist UM für Dicke?
Das Symbol „µ“ steht für „Mikro“ und ist der zwölfte Buchstabe des griechischen Alphabets. Es bezeichnet ein Millionstel eines Meters oder ein Tausendstel eines Millimeters. In der Verpackungsindustrie wird diese Maßeinheit, 1 µm, häufig verwendet, um die Dicke von Kunststoffen anzugeben, da sie sehr präzise ist, wenn es um die Beschreibung sehr dünner Schichten geht.
Fazit
Das Verständnis dieser Symbole ist von entscheidender Bedeutung, um sicherzustellen, dass hergestellte Komponenten die Leistungs-, Funktionalitäts- und gesetzlichen Anforderungen erfüllen. Durch den Einsatz geeigneter Messtechniken und die Berücksichtigung von Faktoren, die die Oberflächenbeschaffenheit beeinflussen, können Hersteller konsistente und präzise Oberflächentexturen in ihren Produkten erzielen und so die Funktionalität, Ästhetik und Gesamtqualität verbessern
Junge bietet Kunden mit hoher Qualität Oberflächenveredelung zu den günstigsten Preisen. Aus Eloxieren, Galvanisieren, Sandstrahlen bis PolierenWir bieten eine Vielzahl von Oberflächenbehandlungsmöglichkeiten an, um den unterschiedlichen Bedürfnissen unserer Kunden gerecht zu werden.

Bereit für Ihr Projekt?
Testen Sie BOYI TECHNOLOGY jetzt!
Laden Sie Ihre 3D-Modelle oder 2D-Zeichnungen hoch, um persönlichen Support zu erhalten
FAQ
Der Zweck des Symbols für die Oberflächenbeschaffenheit, das häufig auf Konstruktionszeichnungen zu sehen ist, besteht darin, die gewünschte Oberflächentextur oder -rauheit für ein bestimmtes Teil oder eine bestimmte Komponente anzugeben. Dieses Symbol gibt Herstellern und Maschinisten wichtige Informationen über die erforderliche Qualität der Oberflächenbeschaffenheit, die sich auf die Funktionalität, das Aussehen und die Kompatibilität des Teils mit anderen Komponenten auswirken kann.
Die Oberflächenbeschaffenheit kann durch visuelle Inspektion, taktile Prüfung oder durch den Einsatz von Instrumenten wie Profilometern ermittelt werden, die die Rauheit quantitativ messen. Diese Methoden stellen sicher, dass die Oberfläche die gewünschten Spezifikationen für Qualität und Funktionalität erfüllt.
Es gibt in der Regel verschiedene Arten von Oberflächenveredelungen, darunter unter anderem maschinelles Bearbeiten, Schleifen, Polieren und Sandstrahlen. Jeder Typ weist unterschiedliche Eigenschaften und Eignung für verschiedene Anwendungen auf. Die Wahl der geeigneten Oberflächenbehandlungsmethode ist basierend auf Designanforderungen und Herstellungsprozessen von entscheidender Bedeutung.
Dieser Artikel wurde von Ingenieuren des BOYI TECHNOLOGY-Teams verfasst. Fuquan Chen ist ein professioneller Ingenieur und technischer Experte mit 20 Jahren Erfahrung im Rapid Prototyping sowie in der Herstellung von Metallteilen und Kunststoffteilen.


Hervorragende Einblicke! Dieser Artikel über Oberflächensymbole erklärt anschaulich, wie sich die einzelnen Symbole auf Qualität, Funktion und Fertigungseffizienz auswirken. Das Verständnis dieser Normen ist entscheidend für Genauigkeit und Konsistenz in der Produktion. Als einer der führenden Anbieter… Hersteller von Präzisionskomponenten In Indien wissen wir die Bedeutung der richtigen Oberflächenbehandlung für langlebige und leistungsstarke Bauteile sehr zu schätzen. Vielen Dank für diese wertvollen Informationen!
Hmm, anscheinend hat eure Website meinen ersten Kommentar verschluckt (er war super lang), also nehme ich an
Ich fasse einfach zusammen, was ich geschrieben habe: Ich genieße Ihren Blog sehr.
Ich bin ebenfalls ein angehender Blogautor, aber
Ich bin noch ganz neu in der ganzen Sache. Haben Sie vielleicht ein paar hilfreiche Tipps für Blog-Neulinge?
Ich würde es auf jeden Fall schätzen.
Ich freue mich sehr, diese Seite entdeckt zu haben. Vielen Dank für Ihre Zeit und die Erstellung dieser fantastischen Seite.
Ich habe es gelesen!! Es hat mir wirklich von Anfang bis Ende gefallen und ich habe deine Seite auch als Lesezeichen gespeichert, um nach neuen Beiträgen zu schauen.
Informationen auf Ihrer Website.
Aktuell sieht es so aus, als sei BlogEngine die beste verfügbare Blogging-Plattform.
(Soweit ich das verstanden habe) Ist das das, was ihr auf unserem Blog verwendet?
Danke, ich habe gerade nach Informationen zu diesem Thema gesucht.
Ich habe schon eine Weile gesucht, und deins ist das beste, das ich bisher entdeckt habe. Aber was ist mit dem Endergebnis?
Sind Sie sich bezüglich der Versorgung sicher?
Ich bin ehrlich gesagt kein besonders eifriger Internetleser, aber
Dein Blog ist echt super, mach weiter so! Ich werde ihn mir gleich in meinen Lesezeichen speichern.
Die Website wird später wieder aufgerufen. Alles Gute!
Sie lassen es in Ihrer Präsentation wirklich sehr einfach aussehen, aber ich finde diese Angelegenheit wirklich schwierig.
was ich wohl nie verstehen werde. Es ist irgendwie so
Aale sind mir zu komplex und zu umfangreich. Ich freue mich darauf.
Für deinen nächsten Beitrag werde ich versuchen, dich zu erreichen.
es!