Spritzgießen, auch als Spritzguss bekannt, ist ein in der Fertigungsindustrie weit verbreitetes Kunststoffverarbeitungsverfahren. Dabei wird Kunststoffmaterial in einem Zylinder erhitzt, bis es schmilzt. Anschließend wird dieser geschmolzene Kunststoff in eine Formhöhle gepresst oder gespritzt, um nach dem Abkühlen ein verfestigtes Produkt zu bilden. Ein entscheidender Aspekt dieses Prozesses ist die Schließkraft, die sicherstellt, dass die Form während der Einspritz- und Abkühlphasen geschlossen bleibt und verhindert, dass der geschmolzene Kunststoff austritt.
Was ist Klemmkraft?
Die Schließkraft bezeichnet die Kraft, die eine Spritzgussmaschine aufwendet, um die Form während des Spritzvorgangs geschlossen zu halten. Diese Kraft stellt sicher, dass der unter hohem Druck stehende geschmolzene Kunststoff nicht aus der Form austritt. Formhohlraum, wodurch die Integrität des Formteils erhalten bleibt. Die Schließkraft wird in Tonnen gemessen und ist ein wichtiger Aspekt der Größenbezeichnung der Maschine.

Bedeutung der Klemmkraft
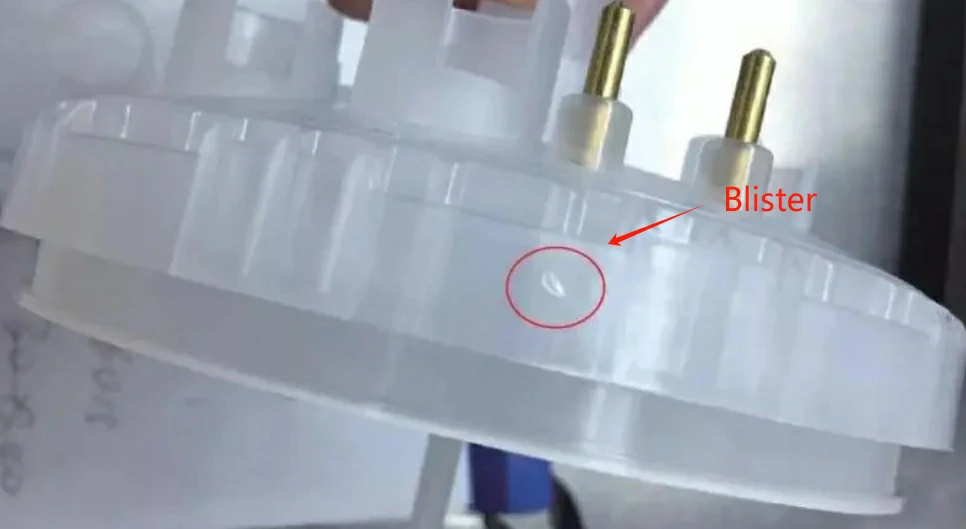
Die Schließkraft muss ausreichen, um dem Einspritzdruck des geschmolzenen Kunststoffs entgegenzuwirken, der mehrere Tausend psi erreichen kann. Wenn die Schließkraft unzureichend ist, kann dies zu einer Trennung der Form, zu Gratbildung (überschüssiges Material an der Trennlinie) oder unvollständiger Füllung führen, was zu Defekten und Materialverschwendung führt. Umgekehrt kann eine übermäßige Schließkraft zu unnötigem Verschleiß der Form und der Maschinenbauteile führen und so die Wartungskosten erhöhen.
Berechnung der Klemmkraft
Die erforderliche Spannkraft lässt sich mit folgender Formel berechnen:
Klemmkraft (F) = Einspritzdruck (P) × projizierte Fläche (A)
Kennzahlen:
- F ist die Klemmkraft in Pfund oder Newton,
- P ist der Einspritzdruck,
- A ist die projizierte Fläche des Teils.
Ein anschauliches Beispiel
Für ein Teil mit einer projizierten Fläche von 10 Quadratzoll und einem Einspritzdruck von 1,500 psi würde die Klemmkraft wie folgt berechnet:
F = 1,500 psi × 10 Zoll² = 15,000 Pfund
Durch diese Berechnung wird sichergestellt, dass die Form dem Druck standhält, ohne sich zu lösen.
Faktoren, die die Berechnung der Klemmkraft beeinflussen
Mehrere Schlüsselfaktoren beeinflussen die beim Spritzgießen erforderliche Schließkraft:
- Die Komplexität und Form des Teils wirken sich auf die projizierte Fläche aus und beeinflussen somit die erforderliche Klemmkraft.
- Verschiedene Kunststoffe weisen unterschiedliche Viskositäten und Fließgeschwindigkeiten auf, was sich auf den Einspritzdruck und damit auf die Klemmkraft auswirkt.
- Jede Spritzgussmaschine verfügt über eine maximale Schließkraftkapazität, die erreicht oder überschritten werden sollte, um einen zuverlässigen Betrieb zu gewährleisten.
- Die Dauer des Einspritzzyklus kann sich auf die erforderliche Schließkraft auswirken, insbesondere bei Hochgeschwindigkeitsanwendungen.
Ermittlung der erforderlichen Spannkraft
Die für einen bestimmten Spritzgussvorgang erforderliche Klemmkraft hängt von mehreren Faktoren ab, darunter:
- Größe und Komplexität des Formteils: Größere und komplexere Teile erfordern höhere Klemmkräfte, um den Formschluss aufrechtzuerhalten und eine ordnungsgemäße Formgebung sicherzustellen.
- Materialeigenschaften: Auch die Art des zu formenden Kunststoffs beeinflusst die Anforderungen an die Schließkraft. Thermoplastische Materialien, die wiederholt erhitzt und abgekühlt werden können, erfordern im Allgemeinen weniger Schließkraft als duroplastische Materialien, die in der Form aushärten.
- Einspritzdruck und -geschwindigkeit: Höhere Einspritzdrücke und schnellere Einspritzgeschwindigkeiten erfordern größere Schließkräfte, um die Form geschlossen zu halten.
- Formendesign: Auch die Konstruktion des Werkzeugs, beispielsweise die Anzahl der Kavitäten und die Dicke der Werkzeugplatten, beeinflusst den Schließkraftbedarf.
Eine Faustregel, die häufig zur Schätzung der erforderlichen Schließkraft verwendet wird, basiert auf der projizierten Fläche der Formtrennlinie. Normalerweise wird eine Schließkraft von zwei Tonnen pro Quadratzoll projizierter Fläche für die meisten Anwendungen als ausreichend angesehen. Dieser Wert muss jedoch möglicherweise aufgrund der oben genannten spezifischen Faktoren angepasst werden.
So wird die Klemmkraft erreicht
Spritzgussmaschinen verwenden verschiedene Mechanismen, um die erforderliche Schließkraft zu erzeugen. Das gängigste System in größeren Maschinen ist die Inline-Pendelschnecke, die die Funktionen des Einspritzens und Plastifizierens kombiniert. Während der Kunststoff in die rotierende Schnecke eingeleitet wird, durchläuft er Zuführ-, Kompressions- und Dosierzonen, bevor er in die Formhöhle eingespritzt wird. Die Schließkraft wird durch Hydraulikzylinder erzeugt, die aktiviert werden, wenn die Schnecke das Ende ihres Hubs erreicht.

Auswahl der richtigen Spritzgussmaschine
Bei der Auswahl einer Spritzgussmaschine ist es entscheidend, ihre Schließkraftkapazität zu beurteilen. Die Maschine sollte in der Lage sein, eine Schließkraft bereitzustellen, die den berechneten Bedarf übersteigt, um einen gleichmäßigen Betrieb zu gewährleisten. Zu berücksichtigende Faktoren sind:
- Die Art der verwendeten Materialien,
- Die Komplexität des Teiledesigns,
- Das Produktionsvolumen und die Zykluszeiten.
Gängige Kunststoffmaterialien - Formdruck
In der Industrie können die Einspritzdrücke stark variieren, typischerweise zwischen 500 und 30,000 psi. Die Kenntnis dieser Drücke ist entscheidend, um die geeignete Klemmkraft für verschiedene Materialien und Teiledesigns zu bestimmen.
Nachfolgend finden Sie eine detaillierte Tabelle mit den durchschnittlichen Formdrücken (in kg/cm²) für verschiedene Kunststoffarten, kategorisiert nach ihren Präzisionsformfähigkeiten.
| Plastik Materialien | Allgemeine Formgebung (in kg/cm²) | Mittlere Präzisionsformung (in kg/cm²) | Hochpräzisionsformteil (in kg/cm²) |
|---|---|---|---|
| PA66 | 400 | 500 | 650 |
| HIPS | 250 | 350 | 450 |
| PP | 250 | 350 | 450 |
| AS | 300 | 440 | 500 |
| PMMA | 350 | 500 | 600 |
| SAN | 300 | 400 | 500 |
| PVC | 300 | 400 | 500 |
| EVA | 250 | 350 | 450 |
| PC | 400 | 550 | 700 |
| POM | 350 | 500 | 650 |
| GPPS | 250 | 350 | 450 |
| HDPE | 300 | 400 | 500 |
| PS | 250 | 350 | 450 |
| PA6 | 350 | 450 | 600 |
| LDPE | 250 | 350 | 450 |
| ABS | 300 | 440 | 500 |
| PAI | 400 | 500 | 700 |
| PVC | 250 | 350 | 450 |
Wichtige Erkenntnisse
- Materialvariabilität: Unterschiedliche Materialien erfordern je nach ihren Eigenschaften unterschiedliche Formdrücke. Beispielsweise erfordern Polycarbonat und Polyamid im Vergleich zu Polystyrol typischerweise höhere Drücke für mittlere und hohe Präzisionsformung.
- Präzisionsstufen: Bei hochpräzisen Formen ist oft ein höherer Druck erforderlich, um eine bessere Maßgenauigkeit und Oberflächengüte zu erreichen. Polyacetal beispielsweise erfordert für hohe Präzision 650 kg/cm², was seine Festigkeit und Steifigkeit unterstreicht.
- Flexibilität und Steifheit: Die Unterschiede zwischen Hart- und Weich-PVC verdeutlichen auch, wie der Druckeinsatz je nach gewünschter Flexibilität des Endprodukts variieren kann.
- Schlagfestigkeit: Materialien wie HIPS und PP, die für ihre Schlagfestigkeit bekannt sind, weisen im Vergleich zu anderen einen niedrigeren Durchschnittsdruck auf, wodurch sie sich für Anwendungen eignen, die Robustheit erfordern, ohne die Produktionseffizienz zu beeinträchtigen.
Herausforderungen und Überlegungen bei der Bestimmung der tatsächlichen Klemmkraft
Die Ermittlung der tatsächlichen Klemmkraft kann durch mehrere Faktoren erschwert werden, darunter:
- Maschinenverschleiß,
- Thermische Ausdehnung der Formmaterialien,
- Variabilität der Eigenschaften des eingespritzten Materials.
Um diese Herausforderungen zu meistern, verwenden Hersteller oft moderne Formenmaterialien und -designs sowie Präzisionsbearbeitungstechniken, um sicherzustellen, dass die Form hohen Klemmkräften standhält, ohne sich zu verformen. Sie setzen außerdem Hydrauliksysteme mit präzisen Steuerungsmöglichkeiten ein, um die Klemmkraft genau zu regulieren.
Schließkraft moderner Spritzgussmaschinen
Moderne Spritzgussmaschinen sind mit fortschrittlichen Klemmsystemen ausgestattet, die eine präzise Kontrolle der Klemmkraft ermöglichen. Diese Systeme umfassen in der Regel Hydraulikzylinder oder Elektromotoren, die die erforderliche Kraft erzeugen. Sie verfügen außerdem über Sensoren und Rückkopplungsmechanismen, um die Klemmkraft in Echtzeit zu überwachen und anzupassen und so einen optimalen Formschluss und eine optimale Produktqualität sicherzustellen.
Fazit
Zusammenfassend ist die Schließkraft ein grundlegender Aspekt des Spritzgussverfahrens, der die Produktqualität und Produktionseffizienz erheblich beeinflusst. Das Verständnis und die Optimierung dieser Kraft durch sorgfältige Berechnung und Anpassung kann zu besseren Formteilen und geringeren Betriebskosten führen. Mit dem technologischen Fortschritt wird sich die Fähigkeit zur Überwachung und Steuerung der Schließkraft weiter verbessern, was den gesamten Spritzgussprozess verbessert.

Bereit für Ihr Projekt?
Testen Sie BOYI TECHNOLOGY jetzt!
Laden Sie Ihre 3D-Modelle oder 2D-Zeichnungen hoch, um persönlichen Support zu erhalten

Dieser Artikel wurde von Ingenieuren des BOYI TECHNOLOGY-Teams verfasst. Fuquan Chen ist ein professioneller Ingenieur und technischer Experte mit 20 Jahren Erfahrung im Rapid Prototyping sowie in der Herstellung von Metallteilen und Kunststoffteilen.