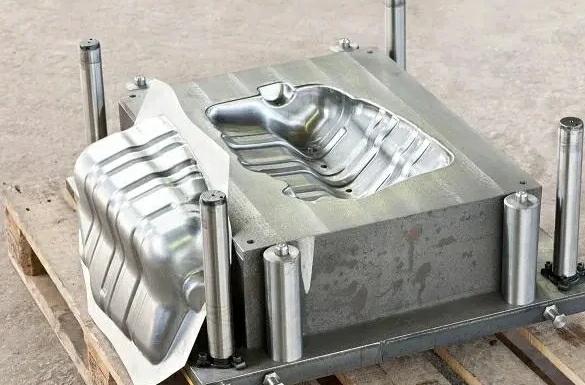
Der Erfolg des Spritzgussverfahrens hängt stark vom Design des Kunststoffteils selbst ab. Dieser Artikel bietet eine detaillierte Anleitung zum Design von Kunststoffteilen für den Spritzguss und behandelt wichtige Überlegungen, Designprinzipien und bewährte Vorgehensweisen.
Beim Spritzgießen wird geschmolzenes Kunststoffmaterial unter hohem Druck in eine Form gespritzt. Das Material kühlt ab, verfestigt sich und nimmt die Form der Form an. Das Verfahren eignet sich ideal für die Herstellung großer Stückzahlen von Teilen in gleichbleibender Qualität. Zu den wichtigsten Elementen gehören:
- Einspritzeinheit: Schmilzt und spritzt das Kunststoffmaterial.
- Schimmel: Besteht aus zwei Hälften (der Kavität und dem Kern), die die Teilform bilden.
- Spanneinheit: Hält die Formhälften während des Einspritzens zusammen.
Konstruktionsleitfaden für Kunststoffteile für Spritzguss
Wandstärke
Proper Wandstärke ist eine grundlegende Voraussetzung bei der Konstruktion von Kunststoffteilen für Spritzguss. Ungleichmäßige Wandstärken können zu Defekten wie Einfallstellen, Hohlräumen, Spannungen und Verformungen führen. Beim Abkühlen schrumpft Kunststoff, wodurch dickere Abschnitte nach innen gezogen werden, was zu Spannungen und Defekten führt.
- Wesentliche Überlegungen: Bei Thermoplasten beträgt die Wandstärke normalerweise 1 bis 6 mm, am häufigsten 2 bis 3 mm. Größere Teile benötigen möglicherweise dickere Wände. Weitere Informationen zur Materialwandstärke finden Sie in der folgenden Tabelle.
- Gleichmäßigkeit: Eine gleichmäßige Wandstärke hilft, Defekte wie Einfallstellen und Verformungen zu vermeiden. Beim Übergang von dickeren zu dünneren Bereichen sollte das Verhältnis allmählich sein, idealerweise bis zu 3:1.
- Rippen: Durch den Einsatz von Rippen können Teile verstärkt und der Materialverbrauch reduziert werden, ohne die Wandstärke zu erhöhen, was auch die Abkühlzeit verkürzt.
- Strömungspfad: Die Entfernung, die das geschmolzene Material vom Anguss zum Teil zurücklegt, beeinflusst die Füllleistung. Ein im Verhältnis zur Wandstärke längerer Fließweg kann Anpassungen der Stärke erforderlich machen.
- Dünnere Abschnitte: Dünnere Abschnitte kühlen schneller ab, wodurch Spannungen und Verformungen zwischen Abschnitten unterschiedlicher Dicke reduziert werden.
| Kunststoff Material | Empfohlener Wandstärkenbereich (mm) |
|---|---|
| ABS (Acrylnitril-Butadien-Styrol) | 1.5 – 4.0 |
| Polycarbonat (PC) | 2.0 – 4.0 (dickere Wände für größere Teile, um Verformungen zu reduzieren) |
| Polypropylen (PP) | 1.5 – 3.5 |
| Polyethylen (PE) | 1.0 – 3.0 (Abhängig von der Qualität, LDPE, HDPE usw.) |
| Nylon (Polyamid) | 2.0 – 4.0 (stärkere Güteklassen können dünnere Wände ermöglichen) |
| Polyvinylchlorid (PVC) | 1.5 – 3.5 (Weich-PVC ermöglicht möglicherweise dünnere Wände) |
| Acryl (PMMA) | 2.0 – 4.0 (erfordert Unterstützung für dickere Wände, um ein Durchhängen zu verhindern) |
| Polystyrol (PS) | 1.5 – 3.0 (HIPS hat tendenziell etwas dickere Wände) |
| PET (Polyethylenterephthalat) | 1.0 – 3.0 (wird häufig für Flaschen und Behälter verwendet) |
| PBT (Polybutylenterephthalat) | 2.0 – 4.0 (Hohe Festigkeit und Hitzebeständigkeit) |
Entwurfswinkel
Entwurfswinkel sind notwendig, um das einfache Entfernen des Teils aus der Form zu ermöglichen. Diese Winkel werden auf die Oberflächen des Teils angewendet, die mit der Formhöhle in Kontakt kommen, und zwar speziell in Richtung der Formöffnung. Dadurch kann das Teil leicht von der Form getrennt werden, ohne dass das Teil oder die Form selbst während des Auswurfvorgangs beschädigt werden.
Die Mindestanforderung für Entformungsschrägen kann je nach verschiedenen Faktoren variieren, aber ein Bereich von 0.5° bis 1° wird im Allgemeinen als absolutes Minimum angesehen. In den meisten Fällen wird jedoch ein Entformungsschrägenwinkel von 1.5° bis 2° als Norm akzeptiert, da er ein gutes Gleichgewicht zwischen Teilefreigabe und Fertigungseffizienz bietet. Dieser Bereich bietet ausreichend Spielraum, damit das Teil ohne Widerstand aus der Form gleiten kann, wodurch das Risiko von Kratzern, Verformungen oder sogar Brüchen beim Auswerfen minimiert wird.
Scharfe Winkel
Scharfe Winkel können das Risiko von Spannungskonzentrationen im Kunststoff erhöhen, wenn dieser abkühlt und erstarren kann. Diese Spannungskonzentrationen können unter normalen Betriebsbedingungen zu Rissen, Verformungen oder sogar zum Versagen des Teils führen. Darüber hinaus können scharfe Winkel Einfallstellen oder Hohlräume erzeugen, also Oberflächenfehler, die die Ästhetik des Teils beeinträchtigen und seine strukturelle Integrität beeinträchtigen können.
Darüber hinaus können scharfe Winkel den gleichmäßigen Kunststofffluss während des Spritzgussverfahrens erschweren. Dies kann zu ungleichmäßiger Wandstärke führen, was wiederum Spannungskonzentrationen verschlimmern und die Wahrscheinlichkeit von Defekten erhöhen kann. In extremen Fällen können scharfe Winkel sogar dazu führen, dass der Kunststoff vorzeitig gefriert, wodurch der Materialfluss blockiert wird und die Form nicht vollständig gefüllt werden kann.
Um diese Probleme zu mildern, arbeiten Designer oft Radien oder Rundungen in scharfe Winkel ein. Diese abgerundeten Übergänge verteilen die Spannung gleichmäßiger und verringern die Wahrscheinlichkeit von Rissen oder Verformungen. Sie verbessern auch den Kunststofffluss während des Formprozesses, tragen zu einer gleichmäßigen Wandstärke bei und verringern das Risiko von Defekten. Darüber hinaus können Radien und Rundungen das Gesamterscheinungsbild des Teils verbessern und seine Handhabung und Montage erleichtern.
Top-Out-Richtung und Trennlinie beim Spritzgießen
- Top-Out-Richtung: Es ist wichtig, die Top-Out-Richtung schon früh im Designprozess festzulegen. Dadurch wird der Bedarf an komplexen Kernzügen minimiert und die optische Wirkung von Trennlinien verringert. Richten Sie Merkmale wie Rippen, Druckknöpfe und Vorsprünge an der Top-Out-Richtung aus, um Kernzüge zu vermeiden, Nahtlinien zu verringern und die Lebensdauer der Form zu verlängern.
- Trennlinie: Das Recht auswählen Trennlinie ist sowohl für die Ästhetik als auch für die Funktionalität entscheidend. Die Trennlinie sollte das Erscheinungsbild des Teils verbessern und die Entformung erleichtern. Eine gut platzierte Trennlinie trägt dazu bei, sichtbare Nähte zu reduzieren und die Gesamtqualität des Teils zu verbessern.
- Auswurfkräfte: Beim Auswerfen müssen die Teile sowohl die Auftriebskraft als auch die Öffnungskraft überwinden. Die Auftriebskraft ist aufgrund der Abkühlungsschrumpfung und der Reibung zwischen Teil und Kern normalerweise viel höher. Übermäßige Auswurfkraft kann zu Verformungen, Weißfärbung, Faltenbildung und Oberflächenverschleiß des Teils führen.
Überlegungen zum Rippendesign
Durch das Hinzufügen von Rippen wird die Dicke an ihrer Verbindung mit der Hauptwand erhöht. Diese Dicke wird durch den maximalen Rundungsradius beeinflusst, der durch Rippendicke und Wurzelradius bestimmt wird. Wenn beispielsweise bei einer Basismaterialdicke von 4 mm die Rippendicke und der Rundungsradius geändert werden, ändert sich der Durchmesser des maximalen Rundungsradius. Ein geeignetes Rippendesign kann die Oberflächenvertiefung verringern und die Teilequalität verbessern.
Rippenschrumpfungsbereiche:
- Rippenstärke: Um die Steifigkeit aufrechtzuerhalten, sollte die Rippendicke ausgewogen sein. Dünne Rippen erfordern eine größere Höhe für Steifigkeit, können aber zu Problemen wie Verformung unter Druck und Schwierigkeiten beim Füllen führen. Rippenbasen sollten keinen zu kleinen Radius haben, um Spannungskonzentrationen zu vermeiden. Normalerweise sollte der Rippenbasisradius mindestens 40 % der Rippendicke betragen. Die Rippendicke sollte 50 % bis 75 % der Basismaterialdicke betragen, wobei höhere Verhältnisse auf Materialien mit geringerer Schrumpfungsrate beschränkt sind. Die Rippenhöhe sollte weniger als das Fünffache der Basismaterialdicke betragen.
- Entformungsschrägen und Abstände: Rippen müssen Entformungsschrägen aufweisen und mit der oberen Außenrichtung ausgerichtet sein oder bewegliche Formteile verwenden. Der Abstand zwischen den Rippen sollte größer als die doppelte Dicke des Grundmaterials sein.
Steifigkeit verbessern: Um eine gleichmäßige Steifigkeit in alle Richtungen zu erreichen, ist das Hinzufügen von Rippen sowohl längs als auch quer im rechten Winkel effektiv. Dies kann jedoch die Wandstärke an Kreuzungspunkten erhöhen, was zu einer stärkeren Schrumpfung führt. Eine gängige Lösung besteht darin, an den Kreuzungspunkten ein rundes Loch hinzuzufügen, um eine gleichmäßige Wandstärke zu erzielen.
Löcher im Kunststoffteildesign
Löcher in Kunststoffteilen werden häufig für die Montage oder Funktionalität verwendet. Um die Festigkeit zu erhalten und die Herstellung zu vereinfachen, sind folgende Schlüsselfaktoren zu beachten:
- Abstand: Der Abstand zwischen benachbarten Löchern oder von einem Loch zur nächsten Kante sollte mindestens dem Lochdurchmesser entsprechen. Dies ist bei Löchern in der Nähe von Kanten entscheidend, um Risse zu vermeiden. Bei Gewindelöchern sollte dieser Abstand im Allgemeinen mehr als das Dreifache des Lochdurchmessers betragen.
Arten von Löchern:
- Durchgangslöcher: Diese sind häufiger anzutreffen und im Vergleich zu Sacklöchern leichter herzustellen. Strukturell sind Durchgangslöcher einfacher und können mithilfe von Stiften in den beweglichen oder festen Teilen der Form geformt werden. Erstere erzeugen zwei kurze Kragträger, während letztere einen einfachen Stützträger bilden, beide mit minimaler Verformung.
- Sacklöcher: Normalerweise mit Kragträgern geformt, die sich unter der Einwirkung von geschmolzenem Kunststoff verbiegen können, was zu unregelmäßigen Lochformen führt. Sacklöcher Die Tiefe sollte das Doppelte ihres Durchmessers nicht überschreiten, und bei Durchmessern von 1.5 mm oder weniger sollte die Tiefe den Durchmesser nicht überschreiten. Die Dicke der Bodenwand sollte mindestens ein Sechstel des Lochdurchmessers betragen, um Schrumpfungsprobleme zu vermeiden.
Seitenlöcher: Seitliche Löcher werden häufig mithilfe von seitlichen Kernen erzeugt, was die Kosten und den Wartungsaufwand der Form erhöhen kann, insbesondere wenn die Kerne lang und bruchanfällig sind. Wo möglich, können Designverbesserungen vorgenommen werden, um diese Probleme zu mildern.
Boss-Design
Vorsprünge sind Vorsprünge aus der Wandstärke von Kunststoffteilen, die zur Montage, zum Trennen von Objekten und zum Stützen anderer Komponenten verwendet werden. Hohle Vorsprünge können Einsätze oder Gewindeschrauben aufnehmen. Um Druck standzuhalten, ohne zu reißen, haben Vorsprünge normalerweise eine zylindrische Form, die leichter zu formen ist und eine bessere mechanische Leistung bietet.
Strukturelle Integration:
- VERBINDUNG: Idealerweise sollten Vorsprünge nicht als isolierte Zylinder ausgeführt werden. Sie sollten mit der Außenwand verbunden sein oder mit Rippen versehen werden, um die Festigkeit zu erhöhen und den Fluss des Kunststoffmaterials zu verbessern. Die Verbindung mit der Außenwand sollte eine dünnwandige Verbindung sein, um Schrumpfungsprobleme zu vermeiden.
- Radius und Dicke: Der Radius an der Basis des Vorsprungs sollte das 0.4- bis 0.6-fache der Materialstärke des Grundkörpers betragen. Die Wandstärke des Vorsprungs sollte das 0.5- bis 0.75-fache der Materialstärke des Grundkörpers betragen. Die Oberseite des Vorsprungs sollte abgeschrägt sein, um die Schraubenmontage zu erleichtern, und sollte einen Entformungswinkel aufweisen, um die Entformung zu erleichtern. Diese Anforderungen ähneln denen für die Rippenkonstruktion.
Gewindebuchsen für selbstschneidende Schrauben:
Gewindebuchsen werden häufig mit selbstschneidenden Schrauben verbunden. Innengewinde in diesen Buchsen werden durch Kaltfließverfahren geformt, bei denen der Kunststoff verformt, aber nicht geschnitten wird. Die Größe der Gewindebuchse muss ausreichend sein, um die Einsteckkraft und die von der Schraube getragene Last aufzunehmen.
Maße und Einschübe: Der Nabendurchmesser muss den Umfangskräften standhalten, die beim Anziehen der Schraube entstehen. Normalerweise ist die Oberseite der Nabe mit einer Aussparung versehen, die etwas größer ist als der Nenndurchmesser der Schraube, um das Einführen zu erleichtern. Die Berechnung der richtigen Abmessungen kann komplex sein, es gibt jedoch vereinfachte Schätzmethoden basierend auf dem Nenndurchmesser der Schraube und dem Materialtyp.
Schnappverbindungen
Schnappverbindungen bieten eine praktische, kostengünstige und umweltfreundliche Methode zum Zusammenbauen von Kunststoffteilen. Diese Verbindungen werden während des Formprozesses hergestellt, sodass keine zusätzlichen Befestigungselemente wie Schrauben erforderlich sind. Die Montage erfolgt durch Zusammenschnappen der Teile, was den Prozess vereinfacht.
Schnappmechanismus: Beim Schnappmechanismus wird ein hervorstehender Teil einer Komponente über ein Hindernis an einer anderen Komponente geschoben. Dieser Vorgang erfordert eine elastische Verformung. Sobald das Hindernis überwunden ist, nimmt das Teil wieder seine ursprüngliche Form an und verriegelt die Komponenten miteinander.
Winkel und Berechnungen:
- Kritische Winkel: Zwei wichtige Winkel bei Schnappverbindungen sind der Rückzugswinkel und der Eintrittswinkel. Ein größerer Rückzugswinkel sorgt im Allgemeinen für eine stärkere Verbindung. Wenn sich der Rückzugswinkel 90 Grad nähert, wird die Schnappverbindung dauerhaft.
Snap-Fit-Berechnungen:
- Maximale Auslenkung: Für einen Schnappverschluss mit gleichmäßigem Querschnitt kann die maximal zulässige Auslenkung (Y) wie folgt berechnet werden:

Diese Formel geht davon aus, dass die Verformung nur innerhalb des Schnapphakens auftritt. Eine gewisse Verformung in der Nähe des Schnapphakens kann als Sicherheitsfaktor berücksichtigt werden.
- Zur Auslenkung erforderliche Kraft: Die zur Erzeugung der Auslenkung Y erforderliche Kraft (P) beträgt:

- Montagekraft: Die Montagekraft (W) kann wie folgt abgeschätzt werden:

Für lösbare Schnappverbindungen wird die gleiche Formel verwendet, wobei der Winkel a durch den Winkel b ersetzt wird.
In der folgenden Tabelle sind die auf Basis unterschiedlicher Materialien berechneten Koeffizienten aufgeführt.
| Materialien | (e)(%) | GPa | Reibungskoeffizient(en) |
|---|---|---|---|
| PS | 2 | 3.0 | 0.3 |
| ABS | 2 | 2.1 | 0.2 |
| SAN | 2 | 3.6 | 0.3 |
| PMMA | 2 | 2.9 | 0.4 |
| LDPE | 5 | 0.2 | 0.3 |
| HDPE | 4 | 1.2 | 0.3 |
| PP | 4 | 1.3 | 0.3 |
| PA | 3 | 1.2 | 0.1 |
| POM | 4 | 2.6 | 0.4 |
| PC | 2 | 2.8 | 0.4 |
Ring-Schnappverbindungen: Ringschnappverschlüsse verwenden einen inneren Vorsprung an einem Ring, um in eine Nut an einer Welle einzurasten. Sie können je nach Freigabewinkel entweder lösbar oder nicht lösbar sein. Der Ring dehnt sich beim Einsetzen und Entfernen elastisch aus und besteht normalerweise aus Materialien mit guter Elastizität.
- Maximale Projektionsgröße: Die maximale Größe der Ringprojektion berechnet sich wie folgt:

woher S ist die Entwurfsspannung, v ist die Poissonzahl, E ist der Elastizitätsmodul und K ist der geometrische Koeffizient, gegeben durch:

- Expansionskraft: Die zum Aufweiten der Hülse erforderliche Kraft (P) lässt sich wie folgt berechnen:

woher μ ist der Reibungskoeffizient.
Presspassungen
Presspassungen werden häufig verwendet, um Löcher und Wellen zu verbinden und Drehmomente und andere Kräfte effektiv zu übertragen. Diese Methode bietet eine direkte und zuverlässige Verbindung. Allerdings ist es entscheidend, die richtige Presspassung zu erreichen, da unzureichende Pressung zu unzuverlässigen Verbindungen führen kann, während übermäßige Pressung die Montage erschweren und das Rissrisiko erhöhen kann.
Wichtige Überlegungen: Bei der Konstruktion von Presspassungen müssen unbedingt die Toleranzen der Bohrung und Welle sowie die Betriebstemperatur berücksichtigt werden, da Temperaturschwankungen die Presspassung deutlich beeinflussen können.
Gemeinsame Praktiken:
- Oberflächenverbesserungen: Um eine zuverlässige Verbindung zu gewährleisten, werden insbesondere bei Metallwellen häufig Merkmale wie Rändelungen oder Rillen an der Gegenwelle angebracht.
- Allgemeine Formel für Presspassung:

woher S ist die Entwurfsspannung, v ist die Poissonzahl, E ist der Elastizitätsmodul und K ist der geometrische Koeffizient, berechnet wie folgt:

- Berechnung der Montagekräfte:

wobei µ der Reibungskoeffizient und l die Eingriffslänge ist.
- Materialien und Poissonzahl:
| Material | Poisson-Verhältnis |
|---|---|
| ABS | 0.38 |
| PMMA (Acryl) | 0.4 |
| LDPE (Polyethylen niedriger Dichte) | 0.49 |
| HDPE (Polyethylen hoher Dichte) | 0.47 |
| Polypropylen (PP) | 0.43 |
| Polycarbonat (PC) | 0.45 |
| PVC | 0.42 |
| POM (Polyoxymethylen) | 0.42 |
| PPS (Polyphenylensulfid) | 0.41 |
| Stahl | 0.38 |
Alternative Verbindungsmethoden: Zu den weiteren Verfahren zum Verbinden von Kunststoffteilen zählen neben Presspassungen auch Heißschmelzen, Schweißen und Ultraschallschweißen.
Radien im Kunststoffteiledesign
Wenn ein Teil einen Innenradius, aber eine scharfe Außenecke hat, ist der Bereich um die Biegung dicker als andere Abschnitte, was zu Schrumpfungsproblemen führt. Um dieses Problem zu lösen, sollten sowohl die Innen- als auch die Außenecken abgerundet werden, um eine gleichmäßige Wandstärke zu erreichen. In diesem Fall sollte der Außenradius die Summe aus dem Innenradius und der Basiswandstärke sein.
Bei freitragenden Schnappverbindungen muss sich der freitragende Teil biegen und an seinen Platz passen. Ist der Radius (R) zu klein, führt dies zu übermäßiger Spannungskonzentration, wodurch das Teil beim Biegen leicht bricht. Ist R hingegen zu groß, kann dies Schrumpfungsspuren und Lücken verursachen. Daher sollte das Verhältnis zwischen Radius und Wandstärke zwischen 0.2 und 0.6 liegen, der Idealwert liegt bei etwa 0.5.
Angussöffnungen und Auswerferstifte bei der Konstruktion von Kunststoffteilen
Angussöffnungen und Auswerferstifte sind entscheidende Komponenten im Formgebungsprozess, da sie den gezielten Eintritt des Kunststoffharzes in die Form und den effektiven Auswurf des fertigen Teils aus der Form ermöglichen. Das Verständnis der verschiedenen Angussarten und ihrer Standorte ist vor der Vorbereitung der Verarbeitung unerlässlich.
Arten von Toren:
- Stifttore: Wird häufig verwendet und verjüngt sich vom Kanal zur Teileoberfläche, um Wärmeableitung zu ermöglichen und Verformungen zu minimieren. Muss manuell entfernt werden und hinterlässt eine kleine Markierung.
- Nebentore: Enthält Tunnel- und Hintertore, die sichtbare Markierungen reduzieren. Tunneltore dringen von der Mitte des Teils ein, während Hintertore Stifte in der Nähe des Teilumfangs verwenden und möglicherweise dekorative Schatten hinterlassen.
- Heißspitzentore: Ideal für eine ausgewogene Füllung und minimalen Abfall. Ästhetisch ansprechend und kann in Vertiefungen oder um Logos herum versteckt werden.
- Direkte Tore: Größer und weniger attraktiv, wird für Materialien mit hohem Glasanteil oder Teile verwendet, die einer Nachbearbeitung bedürfen. Lässt sich manuell nur schwer entfernen.

Bewährte Verfahren für erfolgreiches Spritzgussdesign
- Zusammenarbeiten mit Formenbauer: Arbeiten Sie eng mit Formendesignern und -herstellern zusammen, um sicherzustellen, dass das Design umsetzbar und kostengünstig ist.
- Optimieren Sie das Design für mehr Effizienz: Konzentrieren Sie sich auf die Reduzierung von Materialabfall, die Minimierung von Zykluszeiten und die Gewährleistung eines einfachen Teileauswurfs.
- Ständige Verbesserung: Nutzen Sie das Feedback von Prototypen und ersten Produktionsläufen, um das Design für bessere Leistung und Kosteneffizienz zu verfeinern.
Holen Sie sich fachkundige Designunterstützung von BOYI!
Vereinfachen Sie Ihren Weg von kleinen Chargen zu großen Mengen Spritzgießen mit BOYI. Senden Sie uns einfach Ihre Anforderungen und innerhalb von 2 Stunden erstellen Ihnen unsere Ingenieure ein kostenloses DFM-Angebot. Warten Sie nicht – erleben Sie noch heute nahtloses und effizientes Kunststoffteildesign. Kontaktieren Sie uns jetzt, um loszulegen! Bitte kontaktieren Sie einen unserer kompetenten Anwendungstechniker unter [E-Mail geschützt]

Bereit für Ihr Projekt?
Testen Sie BOYI TECHNOLOGY jetzt!
Laden Sie Ihre 3D-Modelle oder 2D-Zeichnungen hoch, um persönlichen Support zu erhalten
Fazit
Das Entwerfen von Kunststoffteilen für Spritzguss erfordert ein tiefes Verständnis sowohl der Designprinzipien als auch des Herstellungsprozesses. Durch Berücksichtigung von Materialeigenschaften, Wandstärke, Entformungsschrägen und anderen wichtigen Faktoren können Designer Teile erstellen, die nicht nur funktional und ästhetisch ansprechend, sondern auch kostengünstig herzustellen sind. Das Befolgen bewährter Verfahren und das Vermeiden gängiger Fehler führt zu erfolgreichen Spritzgussteilen und effizienten Herstellungsprozessen.
FAQ
Spritzguss bietet mehrere Vorteile, darunter eine hohe Produktionseffizienz, die Möglichkeit, komplexe und detaillierte Teile herzustellen, hervorragende Wiederholbarkeit und Konsistenz, minimalen Abfall und Kosteneffizienz bei der Produktion großer Stückzahlen. Außerdem ermöglicht es die Verwendung einer breiten Palette von Kunststoffmaterialien mit unterschiedlichen Eigenschaften.
Wählen Sie ein Kunststoffmaterial auf der Grundlage der gewünschten mechanischen Eigenschaften (z. B. Festigkeit, Flexibilität), Wärmebeständigkeit, chemischen Verträglichkeit und Kostenüberlegungen. Gängige Optionen sind ABS für Schlagfestigkeit, Polycarbonat für hohe Festigkeit und Transparenz und Polypropylen für chemische Beständigkeit und Flexibilität.
Integrieren Sie Funktionen wie Rippen für zusätzliche Festigkeit, Vorsprünge zur Montage von Komponenten und Schnappverschlüsse für eine einfache Montage. Wenn Sie beim Design Funktionsbereiche berücksichtigen, stellen Sie sicher, dass das Teil seine beabsichtigte Funktion effektiv erfüllt und sich nahtlos in andere Komponenten integrieren lässt.
Angussstellen sind die Eintrittspunkte, durch die geschmolzener Kunststoff in die Formhöhle fließt. Ihre Platzierung beeinflusst die Füllung des Teils und kann sich auf die Qualität des Endprodukts auswirken. Eine ordnungsgemäße Angusskonstruktion trägt dazu bei, eine gleichmäßige Füllung sicherzustellen, Defekte zu minimieren und Probleme wie Bindenähte und Lufteinschlüsse zu vermeiden.
Prototyping ist ein wichtiger Schritt zum Testen und Validieren Ihres Designs. Techniken wie 3D-Druck oder Spritzguss in kleinen Stückzahlen können zum Erstellen von Prototypen verwendet werden. Diese Prototypen ermöglichen Tests und Anpassungen, bevor mit der Serienproduktion begonnen wird.

Dieser Artikel wurde von Ingenieuren des BOYI TECHNOLOGY-Teams verfasst. Fuquan Chen ist ein professioneller Ingenieur und technischer Experte mit 20 Jahren Erfahrung im Rapid Prototyping sowie in der Herstellung von Metallteilen und Kunststoffteilen.