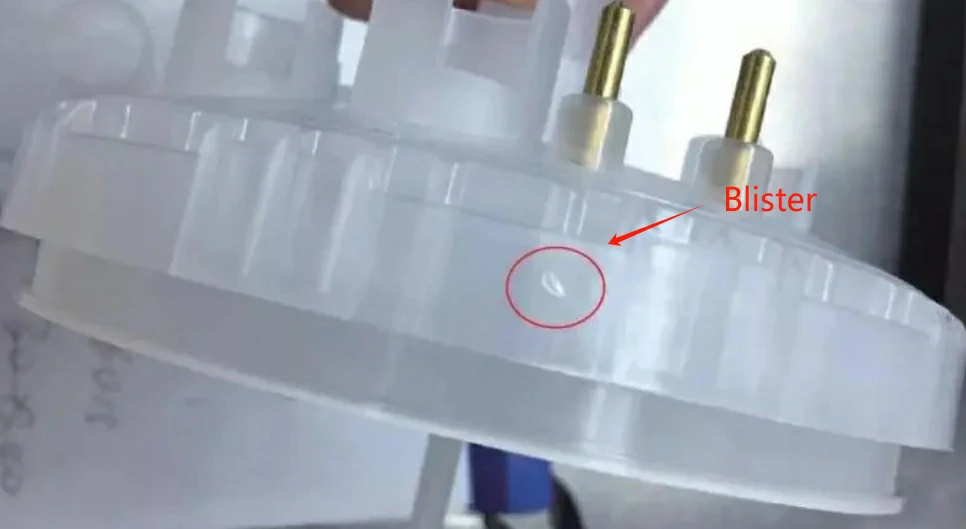
Glasfaserverstärktes Nylon, auch als glasfaserverstärktes Nylon bekannt, ist ein Verbundwerkstoff, der Nylon (Polyamid) mit Glasfasern kombiniert. Diese Mischung ergibt ein Polymer mit verbesserten mechanischen Eigenschaften, darunter erhöhte Festigkeit, Steifheit und Dimensionsstabilität. Glasfaserverstärktes Nylon wird aufgrund seiner überlegenen Leistungsmerkmale häufig in verschiedenen Branchen verwendet, darunter in der Automobilindustrie, der Luft- und Raumfahrt und der industriellen Fertigung.
Dieser Artikel befasst sich eingehend mit den Details von glasfaserverstärktem Nylon, seinen Eigenschaften, Typen und dem Spritzgussverfahren und ist somit eine unschätzbare Ressource für Ingenieure, Designer und Hersteller.
Was ist glasfaserverstärktes Nylon?
Glasfaserverstärktes Nylon ist, wie der Name schon sagt, ein Verbundwerkstoff aus Nylon (eine Art Polyamid), das mit Glasfasern verstärkt ist. Nylon, ein teilkristallines Polymer, wird aus nicht erneuerbarem Erdöl gewonnen und ist für seine Haltbarkeit, Flexibilität und Verschleißfestigkeit bekannt. Durch die Verstärkung mit Glasfasern werden die Festigkeit, Steifheit und Dimensionsstabilität von Nylon jedoch deutlich verbessert.
Die Glasfasern wirken als Verstärkung innerhalb der Nylonmatrix, bieten zusätzlichen Halt und verbessern die mechanischen Eigenschaften des Materials. Durch diese Kombination entsteht ein Material, das sich ideal für Anwendungen eignet, bei denen hohe Belastbarkeit und Haltbarkeit erforderlich sind.
Eigenschaften von glasfaserverstärktem Nylon
| Eigenschaft | Wert |
|---|---|
| Signaldichte | 1.30 – 1.50 g/cm³ |
| Schmelztemperatur | 250 - 270 ° C (482 - 518 ° F) |
| Glasfasergehalt | Typischerweise 15 % – 30 % Gewichtsanteil |
| Wasseraufnahme | 0.2 % – 1.5 % (je nach Sorte und Bedingungen) |
| Zugfestigkeit | 80 – 140 MPa (11,600 – 20,300 psi) |
| Zugmodul | 6,000 – 20,000 MPa (870,000 – 2,900,000 psi) |
| Schlagfestigkeit (Izod) | 1.5 – 3.0 kJ/m² (0.9 – 1.8 ft-lb/in²) |
| Biegefestigkeit | 120 – 200 MPa (17,400 – 29,000 psi) |
| Biegemodul | 6,000 – 20,000 MPa (870,000 – 2,900,000 psi) |
| Härte (Shore D) | 80 – 90 |
| Schmelztemperatur | 250 - 270 ° C (482 - 518 ° F) |
| Einspritzdruck | 800 - 1,200 bar (11,600 - 17,400 psi) |
| Formtemperatur | 60 - 80 ° C (140 - 176 ° F) |
| Zykluszeit | 30 – 60 Sekunden (variiert je nach Komplexität des Teils) |
| Druck halten | 80 – 100 % des Einspritzdrucks |
Arten von glasfaserverstärktem Nylon
Glasfaserverstärktes Nylon ist in verschiedenen Qualitäten und Zusammensetzungen erhältlich, wobei Nylon 6 oder Nylon 66 am häufigsten verwendet werden. Der Anteil der Glasfaserverstärkung variiert, wobei gängige Mischungen 30 % Glasfaser (PA66 GF30) und höhere Anteile für anspruchsvollere Anwendungen enthalten.
| Art des glasfaserverstärkten Nylons | Zusammensetzung | Glasfasergehalt | Schlüsseleigenschaften |
|---|---|---|---|
| PA66 GF30 | Polyamid 66 + 30% Glasfaser | 30% | Gutes Gleichgewicht zwischen Festigkeit, Steifigkeit und Verarbeitbarkeit. Geeignet für ein breites Anwendungsspektrum. |
| PA66 GF40 | Polyamid 66 + 40% Glasfaser | 40% | Verbesserte Festigkeit und Steifigkeit im Vergleich zu GF30. Geeignet für anspruchsvollere Anwendungen. |
| PA66 GF50 | Polyamid 66 + 50% Glasfaser | 50% | Maximale Festigkeit und Steifigkeit. Ideal für Hochleistungsanwendungen, die extreme mechanische Eigenschaften erfordern. |
| PA6 GF30 | Polyamid 6 + 30% Glasfaser | 30% | Ähnliche Eigenschaften wie PA66 GF30, jedoch mit anderen Basisharzeigenschaften. |
| PA6 GF40 | Polyamid 6 + 40% Glasfaser | 40% | Erhöhte Festigkeit und Steifigkeit im Vergleich zu PA6 GF30, geeignet für anspruchsvollere Anwendungen. |

Spritzgussverfahren für glasfaserverstärktes Nylon
Spritzguss ist ein weit verbreitetes Herstellungsverfahren zur Herstellung von Kunststoffteilen mit komplexen Geometrien und hoher Präzision. Beim Spritzgussverfahren für glasfaserverstärktes Nylon wird geschmolzener Kunststoff in eine Formhöhle gespritzt, wo er abkühlt und erstarrt, um die gewünschte Form anzunehmen.
Wichtige Schritte im Spritzgussprozess
- Trocknen von glasfaserverstärktem Nylonharz zum Entfernen von Feuchtigkeit, normalerweise 100–120 Stunden lang bei 2 °C bis 3 °C.
- Erhitzen Sie das getrocknete Harz, bis es geschmolzen ist, und spritzen Sie es unter hohem Druck in die Formhöhle.
- Lassen Sie den Kunststoff in der Form abkühlen und erstarren, bevor Sie das Teil auswerfen und prüfen.
Designüberlegungen für glasfaserverstärktes Nylon-Spritzgießen
- Entscheidend für einen gleichmäßigen Kunststofffluss und zur Minimierung von Defekten wie Verzug.
- Niedrigeres L/D-Verhältnis (z. B. 20:1) wird zum besseren Mischen und Plastifizieren von glasfaserverstärkten Kunststoffen empfohlen. Bimetallische Schnecken und Zylinder verbessern die Verschleißfestigkeit.
- Einstellen Formtemperatur, Einspritzdruck und Abkühlzeit, um die Schrumpfung bei glasfaserverstärktem Nylon für Maßgenauigkeit zu minimieren.
Vorteile des Spritzgussverfahrens für glasfaserverstärktes Nylon
Das Spritzgießen von glasfaserverstärktem Nylon bietet zahlreiche Vorteile, die es zu einem sehr gefragten Verfahren zur Herstellung von Kunststoffteilen machen. Hier sind einige der wichtigsten Vorteile:
Erhöhte Festigkeit und Steifigkeit
Glasfaserverstärktes Nylon erhöht die Zugfestigkeit und Steifigkeit des Materials erheblich und eignet sich daher für Anwendungen, die eine hohe Tragfähigkeit erfordern. Diese verbesserte mechanische Leistung ist auf die verstärkende Wirkung der Glasfasern zurückzuführen.
Verbesserte Dimensionsstabilität
Glasfasern tragen zur Reduzierung der Wärmeausdehnung von Nylon bei, was zu einer besseren Dimensionsstabilität und weniger Verformung und Schrumpfung führt. Dies ist entscheidend für Teile, deren genaue Abmessungen über einen längeren Zeitraum und unter wechselnden Bedingungen beibehalten werden müssen.
Erhöhte thermische Stabilität
Glasgefülltes Nylon hält höheren Temperaturen stand als ungefülltes Nylon, typischerweise bis zu 240 °C. Diese erhöhte thermische Stabilität macht es für Anwendungen in Umgebungen mit erhöhten Temperaturen geeignet.
Verschleißfestigkeit und Haltbarkeit
Durch die Zugabe von Glasfasern wird die Verschleißfestigkeit von Nylon verbessert, sodass es sich besser für Anwendungen eignet, bei denen Abrieb und Reibung auftreten. Diese verbesserte Haltbarkeit verlängert die Lebensdauer der Teile und verringert die Notwendigkeit eines häufigen Austauschs.
Umweltfaktoren
Glasfaserverstärktes Nylon kann recycelt werden, was zu einem nachhaltigeren Herstellungsprozess beiträgt. Seine Haltbarkeit reduziert auch den Abfall, der durch häufigen Austausch entsteht.

Anwendungen des Spritzgusses von glasfaserverstärktem Nylon
Glasfaserverstärktes Nylon-Spritzgussverfahren wird in vielen Branchen eingesetzt, darunter in der Automobil-, Elektronik- und Konsumgüterindustrie. Einige der häufigsten Anwendungen sind:
- Motorkomponenten (z. B. Ansaugkrümmer, Motorabdeckungen, Zahnriemenscheiben)
- Strukturteile (z. B. Montagehalterungen, Strukturstützen)
- Zahnräder und Lager (z. B. Zahnräder, Lager, Buchsen)
- Gehäuse und Ummantelungen (z. B. Gehäuse für Industrieanlagen und Elektronik)
- Innenraumkomponenten (z. B. Innenverkleidungen, Halterungen, Gehäuse)
- Elektrowerkzeuge (z. B. Gehäuse, Griffe)
- Sportartikel (z. B. Fahrradkomponenten, Fitnessgeräte)
- Haushaltsgeräte (z. B. Teile für Haushaltsgeräte)
- Isolierende Komponenten (z. B. Teile, die eine elektrische Isolierung erfordern)、
- Diagnosegeräte, chirurgische Instrumente
Spritzgussdesign aus glasfaserverstärktem Nylon
Halten Sie sich für ein effektives Spritzgießen von glasfaserverstärktem Nylon an die folgenden wichtigen Konstruktionsrichtlinien:
- Wandstärke: Behalten Sie eine gleichmäßige Dicke bei und gestalten Sie die Übergänge allmählich, idealerweise innerhalb von 10 % bis 15 % der Nenndicke. Die empfohlene Mindestdicke beträgt 3.175 mm.
- Schrumpfung: Glasfaserverstärktes Nylon schrumpft in Fließrichtung um ca. 0.03 % und quer zur Fließrichtung um 1.9 %. Weniger glänzende Oberflächen können dazu beitragen, die sichtbare Schrumpfung zu reduzieren.
- Radien: Verwenden Sie Radien für Ecken; Innen- oder Rundungsradien für Innenecken und Außenradien für Außenecken. Radien sollten mindestens 50 % der Wandstärke betragen, wobei größere Radien Spannungskonzentrationen verringern.
- Entformungsschräge: Wenden Sie Entformungsschrägen zwischen 0.5 % und 1 % an. Verwenden Sie für strukturierte Oberflächen 1 % Entformungsschräge pro 0.025 mm Strukturtiefe.
- Teiletoleranz: Engere Toleranzen erhöhen die Kosten. Bei 30 % glasfaserverstärktem Nylon liegen die handelsüblichen Toleranzen zwischen ±0.060 mm für kleine Teile und ±0.240 mm für größere Teile. Feine Toleranzen sind strenger.
- Threads: Vermeiden Sie scharfe Radien im Gewindegrund und verwenden Sie Gewinde mit größerer Steigung. Minimieren Sie Innengewinde, um die Werkzeugkosten niedrig zu halten.
Welche Alternativen gibt es zu glasfaserverstärktem Nylon?
Wenn glasfaserverstärktes Nylon für Ihre Anwendung nicht geeignet ist, sollten Sie glasfaserverstärktes PBT und PEEK in Betracht ziehen. Glasfaserverstärktes Polybutylenterephthalat (PBT) bietet eine gute UV-Beständigkeit und Durchschlagsfestigkeit, aber seine schnelle Kristallisation kann die Formgebung erschweren. Polyetheretherketon (PEEK) ist ein Hochleistungspolymer mit ausgezeichneter thermischer und chemischer Beständigkeit, ideal für anspruchsvolle Anwendungen, allerdings ist es teurer als glasfaserverstärktes Nylon.
Starten Sie noch heute Ihr glasfaserverstärktes Nylon-Projekt mit BOYI
Bereit für die Herstellung Ihrer glasfaserverstärkten Nylonteile? Partner von BOYI für hochwertige Spritzgussdienstleistungen. Unser Expertenteam sorgt bei jedem Projekt für Präzision und Spitzenleistung und hilft Ihnen, die besten Ergebnisse für Ihre Anwendung zu erzielen. Kontaktieren Sie uns noch heute, um Ihre Anforderungen zu besprechen und mit den zuverlässigen und effizienten Formlösungen von BOYI zu beginnen.

Bereit für Ihr Projekt?
Testen Sie BOYI TECHNOLOGY jetzt!
Laden Sie Ihre 3D-Modelle oder 2D-Zeichnungen hoch, um persönlichen Support zu erhalten
FAQ
Nylon 12 ist flexibel und feuchtigkeitsbeständig, während glasfaserverstärktes Nylon durch die Glasfaserverstärkung fester und steifer ist.
Aufgrund der höheren Viskosität erfordert glasfaserverstärktes Nylon Anpassungen der Maschineneinstellungen. Parameter wie Temperatur, Einspritzdruck und Zykluszeit müssen optimiert werden, um einen ordnungsgemäßen Fluss und eine gute Teilequalität sicherzustellen.
Zu den Herausforderungen zählen erhöhter Formabrieb, potenzielle Strömungsprobleme und die Notwendigkeit einer korrekten Faserausrichtung. Die Verwendung gehärteter Formen, die Optimierung der Verarbeitungsparameter und die Gewährleistung einer gleichmäßigen Faserverteilung können zur Lösung dieser Probleme beitragen.
Ja, glasfaserverstärkte Nylonteile können nachbearbeitet werden. Zu den üblichen Nachbearbeitungsschritten gehören Trimmen, Entgraten und Oberflächenbearbeitung, um Konstruktionsspezifikationen und Toleranzen zu erfüllen.

Dieser Artikel wurde von Ingenieuren des BOYI TECHNOLOGY-Teams verfasst. Fuquan Chen ist ein professioneller Ingenieur und technischer Experte mit 20 Jahren Erfahrung im Rapid Prototyping sowie in der Herstellung von Metallteilen und Kunststoffteilen.