Reiben ist eine der Präzisionsbearbeitungsmethoden für Löcher, bei der ein rotierendes Schneidwerkzeug zum Einsatz kommt. Es ermöglicht das präzise Zuschneiden von Löchern in Werkstücken und gewährleistet so glatte und genaue Innenmaße. Beispielsweise verbessert das Reiben bei Kunststoffprodukten wie Kunststoffrohren und -verbindungen die Genauigkeit und Konnektivität der Löcher. Bei Metallprodukten wie Motorblöcken, Lagern und Turbinen wird das Reiben zur sorgfältigen Bearbeitung eingesetzt, um die erforderliche Maßgenauigkeit und Oberflächenrauheit zu erreichen.
Bei der Bearbeitung von Bauteilen für die Automobil- und Luftfahrtindustrie fallen zahlreiche Präzisionsmontagelöcher an. Sie erfordern strenge Positionstoleranzen und hohe Anforderungen an die Oberflächenrauheit. Wenn Sie einen professionellen Reibdienstleister suchen, BoYi wäre Ihre beste Wahl. Wir verfügen über moderne Reibeausrüstung und ein kompetentes technisches Team, um sicherzustellen, dass jedes Werkstück sorgfältig gerieben wird und Ihre Erwartungen an Maßhaltigkeit und Oberflächenqualität erfüllt werden.
In diesem Leitfaden befasst sich BoYi mit der Definition des Reibens, seinen Funktionsprinzipien, Anwendungen, verschiedenen Arten von Reibahlen und deren Verwendung, um eine beispiellose Präzision zu erreichen.
Was ist Reiben?
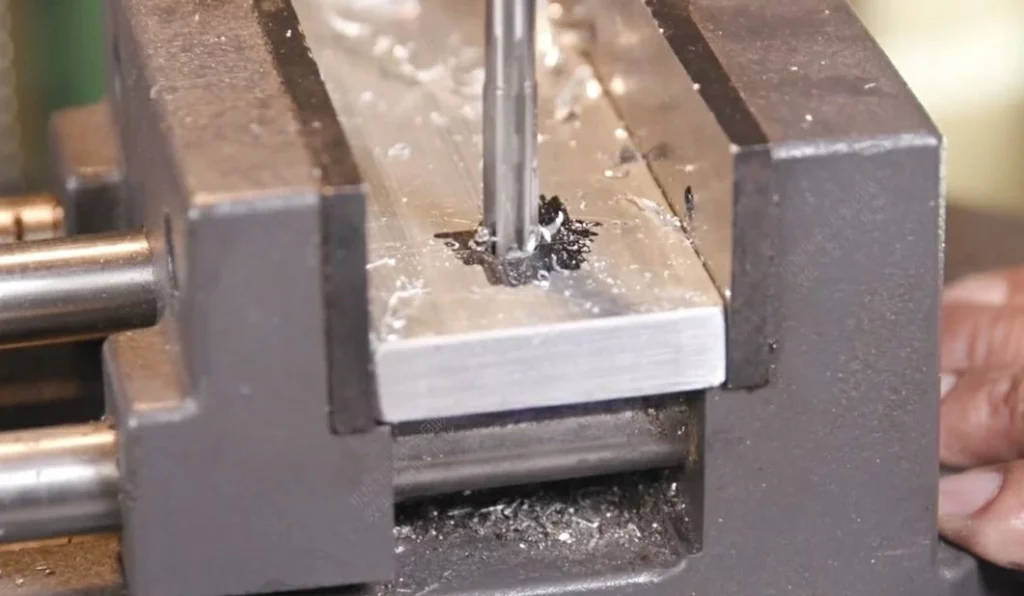
Beim Reiben handelt es sich um einen Prozess, bei dem es darum geht, vorhandene Löcher zu verfeinern (normalerweise nach dem Bohren oder Bohren durchgeführt), um die Innenfläche des Lochs präzise zu bearbeiten. Dabei wird ein als „Reibahle“ bezeichnetes Schneidwerkzeug verwendet, um die Innenwände des Lochs leicht abzuschleifen, die vorhandene Öffnung präzise zu vergrößern und die Oberflächenglätte der Lochwände zu verbessern. Dieses Werkzeug ist speziell für die Präzisionsbearbeitung konzipiert und verfügt über einen geringen Materialabtrag, der die Innenoberflächenqualität der Bohrung weiter verfeinert und so den hohen Präzisionsanforderungen von Teilen gerecht wird.
Allerdings neigen die meisten Hersteller in der Anfangsphase des Teilebohrens dazu, Bohrer zum schnellen Schneiden zu verwenden. Bohrer können mit ihrer effizienten Materialentfernungsfähigkeit schnell erste Löcher in Teilen erzeugen. Es ist jedoch zu beachten, dass Bohrer in erster Linie darauf abzielen, große Materialmengen schnell zu entfernen, und nicht darauf, hochpräzise Lochdurchmesser zu erzielen. Für Teile, die eine hochpräzise Bearbeitung erfordern, ist daher die Entscheidung für das Reibverfahren die richtige Wahl. Wenn Sie außerdem ein tieferes Verständnis für die Unterschiede zwischen Bohren, Bohren und Reiben erlangen möchten, empfiehlt es sich, die folgenden Artikel ausführlich zu lesen, um ein umfassenderes Verständnis der Eigenschaften und Vorteile dieser Bearbeitungsverfahren zu erlangen So können Sie das für Ihre Teilefertigungsanforderungen am besten geeignete Verfahren auswählen.
So reiben Sie ein Loch: Seine Prozessprinzipien
Reiben ist eine wichtige Präzisionsbearbeitungsmethode, die präzise Arbeitsschritte und Überlegungen erfordert, um optimale Bearbeitungsergebnisse sicherzustellen. Nachfolgend finden Sie eine detaillierte Anleitung für Reiboperationen:
Schritt 1: Wählen Sie ein typisches Werkstück entsprechend den Bearbeitungsanforderungen aus. Beispielsweise eignet sich eine Aluminiumlegierung mit mäßiger Härte für Reiboperationen. Wählen Sie eine Reibahle mit einem Durchmesser von 8 mm.
Schritt 2: Verwenden Sie zum Vorbohren einen Anbohrer mit 7.8 mm Durchmesser. Das konische Design des Anbohrbohrers sorgt für Stabilität beim Bohren. Die Tiefe des vorgebohrten Lochs beträgt 20 mm und bietet eine gute Ausgangsvoraussetzung für nachfolgende Reiboperationen.
Schritt 3: Führen Sie die Reibahle in das vorgebohrte Loch ein und behalten Sie dabei die vertikale und horizontale Position des Werkzeugs bei. Drehen Sie den Griff vorsichtig, um die Reibahle langsam in das Werkstück einzuführen. Beobachten Sie während des Schneidvorgangs die Spanabfuhr und verwenden Sie bei Bedarf eine Luftpistole, um zu verhindern, dass sich Späne ansammeln und den Schnitt beeinträchtigen.
Schritt 4: Stellen Sie geeignete Schnittparameter basierend auf dem Werkstückmaterial und den Eigenschaften der Reibahle ein. Steuern Sie die Schnittgeschwindigkeit auf 150 U/min und die Vorschubgeschwindigkeit auf 0.1 mm/U. Im Allgemeinen gilt bei härteren Materialien eine Reduzierung der Schnittgeschwindigkeit und des Vorschubs; Erhöhen Sie bei weicheren Materialien die Schnittgeschwindigkeit und den Vorschub entsprechend.
Schritt 5: Sobald die Schneidkante vollständig in das Werkstück eingedrungen ist, drehen Sie den Griff sanft weiter, um das Werkzeug durch das Werkstück zu führen, bis die Schneidkante der Reibahle die Werkstückoberfläche berührt. Ziehen Sie dann die Reibahle heraus, indem Sie sie gegen den Uhrzeigersinn drehen.
Schritt 6: Führen Sie nach dem Reiben eine umfassende Inspektion und Messung der bearbeiteten Löcher durch. Reinigen Sie den Lochboden und die Wände mit einer Bürste. Entgraten. Verwenden Sie hochpräzise Messwerkzeuge, um Durchmesser, Tiefe usw. zu messen Oberflächenfinish der Löcher. Der Durchmesserfehler des Lochs sollte innerhalb von ±0.01 mm liegen und die Oberflächenbeschaffenheit sollte die Anforderung von Ra0.8 erfüllen.
Beim Reibvorgang ist es außerdem wichtig, folgende Punkte zu beachten:
- Beim Reibvorgang ist außerdem Folgendes zu beachten:
- Nutzen Sie die Schneidflüssigkeit sinnvoll und wählen Sie die geeignete Schneidflüssigkeit basierend auf dem Werkstückmaterial und dem Zustand der Reibahle aus.
- Stellen Sie die Koaxialität zwischen der Spindel und der Reitstockpinole auf 0.02 ein, um die Schnittstabilität zu gewährleisten.
- Achten Sie darauf, die Position, an der die Reibahle anhält, jedes Mal zu ändern, um Spuren zu vermeiden, die durch wiederholtes Anhalten der Reibahle an derselben Stelle entstehen.
- Während des Reibens sollte die Reibahle nicht umgedreht werden, um zu verhindern, dass die Reibahle zwischen der Lochwand und der Schneidkante stecken bleibt, was zu Kratzern an der Lochwand oder einem Bruch der Schneidkante führen kann.
Bringen Sie Ihre Teile noch heute in Produktion
Alle Uploads sind sicher und vertraulich.
Verschiedene Arten von Reibahlenwerkzeugen
Es gibt zahlreiche Arten von Reibahlen, die jeweils sorgfältig für einen bestimmten Zweck gefertigt werden. Bei der mechanischen Bearbeitung werden üblicherweise verschiedene Arten von Reibahlenwerkzeugen verwendet, jedes mit einzigartigen Eigenschaften und Anwendungen. Im Folgenden werde ich einige gängige Arten von Reibahlenwerkzeugen sowie deren spezifische Zwecke und Verwendungsmethoden detailliert beschreiben.
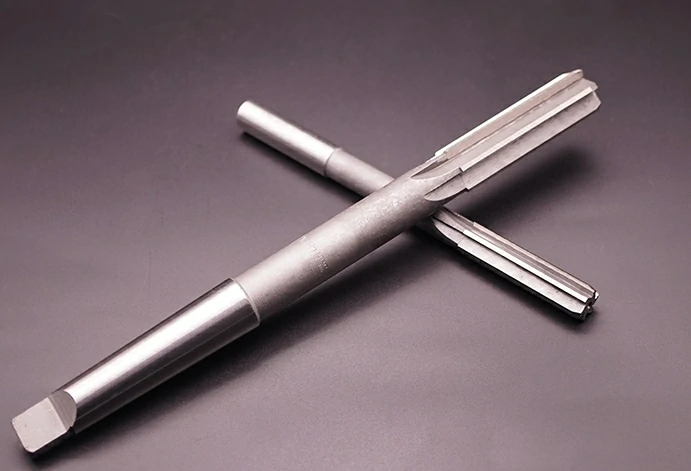
1. Handreibahlen
Eine Handreibahle ist ein präzisionsgeschliffenes Schneidwerkzeug für den manuellen Betrieb, mit dem vorgebohrte Löcher manuell auf präzise Durchmesser vergrößert werden. Diese Arten von Reibahlen zeichnen sich typischerweise durch gerade oder leicht verdrehte Spannuten aus, wobei der Spitzenteil einen leichten Winkel und einen konischen Einlauf aufweist. Diese Konstruktion ermöglicht es der Reibahle, bei manueller Bedienung problemlos in präzisen Winkeln einzudringen, insbesondere in Situationen, in denen keine Maschinenverriegelung oder -fixierung vorhanden ist, obwohl sie nicht für CNC-Maschinen geeignet ist.
Handreibahlen bestehen aus gehärteten, spröden Materialien, daher ist bei der Verwendung besondere Sorgfalt erforderlich, um eine genaue Ausrichtung zwischen der Reibahle und der Lochachse sicherzustellen und so ein Brechen zu verhindern. Beim manuellen Reiben CNC-Bediener muss sichergestellt werden, dass jedes Mal nur eine kleine Menge Material entfernt wird und dass eine genaue Ausrichtung zwischen der Reibahle und der Lochachse gewährleistet ist, um Werkzeugschäden oder eine verringerte Bearbeitungsgenauigkeit aufgrund unsachgemäßer Bedienung zu vermeiden.
Obwohl Handreibahlen bei leichten Schneidvorgängen eine gute Leistung erbringen, ist ihre Genauigkeit aufgrund des Einflusses manueller Betriebsfaktoren möglicherweise nicht mit der von Maschinenreibahlen vergleichbar. Daher sind Handreibahlen bei Anwendungen, die eine strenge Toleranzkontrolle erfordern, möglicherweise nicht die beste Wahl.
2.Schalenreibahlen
Aufsteckreibahlen sind Schneidwerkzeuge, die ihren Durchmesser durch Drehen einer Schraube vergrößern, wodurch sich die Schneidkanten radial nach außen bewegen. Diese Konstruktion ermöglicht nicht nur eine Selbstkompensation des Werkzeugs bei Verschleiß, sondern ermöglicht auch eine feine Steuerung verschiedener Lochdurchmesser. Aufsteckreibahlen können während des Schneidvorgangs nur relativ kleine Materialmengen entfernen und sind möglicherweise nicht so langlebig wie einige andere robustere Werkzeuge.
Aufsteckreibahlen werden hauptsächlich zur Bearbeitung größerer Löcher verwendet, typischerweise mit Durchmessern von 19 mm und mehr. Sie können jeden Standard-Wellentyp aufweisen, einschließlich gerader, gedrehter und spiralförmiger Wellen. Verschiedene Spannutentypen eignen sich für unterschiedliche Bearbeitungsanforderungen. Bei der Verwendung von Aufsteckreibahlen ist es wichtig, die Stabilität und Genauigkeit des Werkzeugs aufrechtzuerhalten, um übermäßigen Verschleiß oder Schäden zu vermeiden.
3.Schwimmende Reibahlen
Eine schwimmende Reibahle ist eine besondere Art von Schneidwerkzeug, das normalerweise auf einem schwimmenden Reibahlenhalter montiert ist, der die Spannzange oder das Spannfutter über ein unabhängiges Lagersystem trägt. Diese Konstruktion ermöglicht die Korrektur von Fehlausrichtungen zwischen der gebohrten und geriebenen Werkzeugachse und gewährleistet so die Bearbeitungsgenauigkeit. Es verfügt über zwei austauschbare und einstellbare Schneidkanten, die in einer Nut an der Reibahle befestigt sind und eine radiale Bewegung ermöglichen, um sich an unterschiedliche Bearbeitungsanforderungen anzupassen.
Die Vorteile einer schwimmenden Reibahle liegen in ihrem einfachen Vorrichtungsdesign, der einfachen Herstellung und den geringen Kosten. Es bietet eine qualitativ hochwertige Bearbeitung mit einer Reiblochgenauigkeit von IT6 bis IT8 und einer Oberflächenrauheit im typischen Bereich von Ra0.8 bis Ra1.6 oder sogar weniger, wodurch hochpräzise Bearbeitungsanforderungen erfüllt werden. Es eignet sich besonders für den Einsatz auf Bohrwerken, CNC-Bearbeitungoder Dreh-Fräs-Bearbeitungszentren für Anwendungen, die hochpräzises Reiben erfordern.
4.Hartmetall-Reibahlen
Hartmetall-Reibahlen sind Schneidwerkzeuge aus Hartmetall, die für ihre hohe Härte und Verschleißfestigkeit bekannt sind und sich daher für die Bearbeitung von Materialien mit hoher Härte und hoher Festigkeit wie Edelstahl, Titanlegierungen usw. eignen. Hartmetall-Reibahlen werden hauptsächlich in gerade Nuten unterteilt Reibahlen und Spiralnut-Reibahlen werden zum Reiben von Löchern verwendet, die in Werkstücke gebohrt (oder erweitert) wurden, um die Bearbeitungsgenauigkeit zu verbessern und die Oberflächenrauheit zu verringern.
Die Vorteile von Hartmetall-Reibahlen liegen in ihren scharfen und glatten Schneidkanten, die zu glatten Lochwänden mit einer Oberflächengüte von bis zu Ra0.25 führen. Sie bieten schnelles und gleichmäßiges Schneiden, hervorragende Spanabfuhr, gute Maschinenstoßfestigkeit und können Lochgenauigkeitstoleranzen von bis zu 1 μ einhalten. In der Serienproduktion können sie auf Werkzeugmaschinen zum Reiben von Löchern in gängigen und schwer zerspanbaren Materialien eingesetzt werden. Sie eignen sich auch zum CNC-Reiben zum Entgraten und zur Kontrolle der Lochtoleranz.
Allerdings sind Hartmetall-Reibahlen äußerst spröde und müssen daher mit äußerster Vorsicht gehandhabt und verwendet werden, um Brüche und Brüche zu vermeiden. Darüber hinaus ist die Auswahl und Verwendung von Schneidflüssigkeit entscheidend für die Erzielung bester Bearbeitungsergebnisse. Beispielsweise wird bei der Bearbeitung von Stahlteilen typischerweise eine 10- bis 15-prozentige Emulsion oder ein geschwefeltes Öl als Schneidflüssigkeit verwendet, während die Bearbeitung von Gussteilen die Verwendung von Erdöl mit guten Benetzungseigenschaften und niedriger Viskosität erfordert. Darüber hinaus muss kontinuierlich und ausreichend Schneidflüssigkeit zugeführt werden, um einen Bruch der Schneidkanten der Hartmetall-Reibahle zu verhindern.
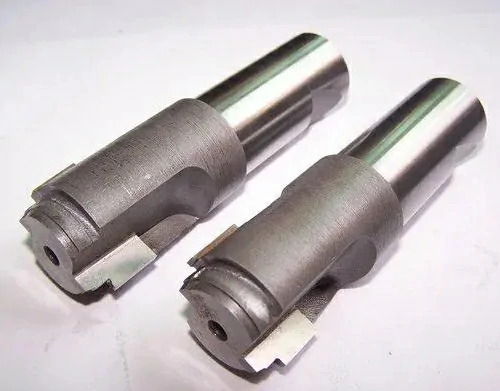
Vor- und Nachteile des Reibens
Die Vorteile des Reibens zeigen sich vor allem in folgenden Aspekten:
- Hohe Bearbeitungseffizienz: Reiben bietet im Vergleich zum Bohren typischerweise eine höhere Effizienz. Reibwerkzeuge können zwei oder mehr Oberflächen gleichzeitig schneiden, wodurch die Bearbeitungszeit erheblich verkürzt und die Produktionseffizienz verbessert wird.
- Hohe Bearbeitungsgenauigkeit: Beim Reiben ragt das Werkzeug in einem bestimmten Winkel zur Lochwand in das Loch hinein, was eine hochpräzise Bearbeitung und die Herstellung hochwertiger Lochgüten ermöglicht.
- Breite Anwendbarkeit: Das Reiben eignet sich für verschiedene Verbindungszwecke, z. B. in der Automobil-, Brücken- und mechanischen Ausrüstung, und erfüllt eine Vielzahl unterschiedlicher Bearbeitungsanforderungen.
- Materialeinsparung: Für gebohrte Löcher für Bolzenverbindungen sind keine besonderen Materialien erforderlich. Für die Verbindung können herkömmliche Schrauben und Muttern verwendet werden, was Materialkosten spart.
Allerdings hat das Reiben auch einige Nachteile:
- Verschleiß beim Bearbeiten kleiner Löcher: Reibahlen unterliegen bei der Bearbeitung kleiner Löcher einem Verschleiß und müssen häufig ausgetauscht oder überholt werden, was zu höheren Produktionskosten und Wartungsschwierigkeiten führt.
- Werkzeuglebensdauer: Die Lebensdauer von Reibahlen kann durch verschiedene Faktoren wie Material, Auswahl der Schneidflüssigkeit und Schneidverwendung beeinflusst werden. Unsachgemäßer Gebrauch und Wartung können zu vorzeitigen Werkzeugschäden führen.
Anwendungen und Überlegungen zum Reiben
Um die Qualität und Effizienz von Reiboperationen sicherzustellen, ist es wichtig, deren Anwendung und Überlegungen genau zu verstehen.
Die Größe des Aufmaßes beim Reiben beeinflusst die Schnittlast der Reibahle, die Oberflächengüte und die Maßtoleranz. Daher sollte beim Grobreiben und Fertigreiben die Rohreibzugabe zwischen 0.35 mm und 0.15 mm und die Fertigreibzugabe zwischen 0.15 mm und 0.05 mm kontrolliert werden. Dadurch wird sichergestellt, dass Werkzeugspuren aus früheren Prozessen entfernt werden, während die Schneidleistung der Reibahle und die Qualität der bearbeiteten Oberfläche erhalten bleiben.
Um außerdem Spanansammlungen beim Reiben zu vermeiden, werden typischerweise niedrigere Schnittgeschwindigkeiten verwendet. Zum Beispiel, wenn bei der Bearbeitung Schnellarbeitsstahl-Reibahlen zum Einsatz kommen Stahl, schwarz und Gusseisen sollte die Schnittgeschwindigkeit unter 8 m/min liegen, wobei die Vorschubgeschwindigkeit üblicherweise zwischen 0.3 mm/U und 1 mm/U liegt. Mit zunehmendem Lochdurchmesser erhöht sich auch der Vorschubwert.
Was die Präzisionsanforderungen anbelangt, können Reibvorgänge in der Regel hohe Maßhaltigkeits- und Oberflächenrauheitsanforderungen erreichen. Durch die richtige Prozessplanung und Betriebskontrolle können Maßgenauigkeiten von IT9 bis IT7 und eine Oberflächenrauheit von Ra3.2 bis 0.8 erreicht werden.
Während des Bearbeitungsprozesses sollte auf die Auswahl der Aufmaße, die Kontrolle der Schnittgeschwindigkeit und des Vorschubs, die Verwendung von Schneidflüssigkeit und die Gewährleistung der Bearbeitungsgenauigkeit geachtet werden. Durch ordnungsgemäße Bedienung und Steuerung kann eine effiziente und qualitativ hochwertige Lochbearbeitung erreicht werden.
Bringen Sie Ihre Teile noch heute in Produktion
Alle Uploads sind sicher und vertraulich.
Unerwünschte Phänomene, die während des Reibvorgangs auftreten
Beim Reiben treten häufig verschiedene Probleme auf. Im Folgenden stellen wir vor, wie diese Probleme gelöst werden können.
1.Der Durchmesser des Lochs nimmt zu
Ursachen:
- Der Außendurchmesser der Reibahle ist zu groß ausgelegt oder die Reibahlenkante weist Grate auf.
- Der Hauptspanwinkel der Reibahle ist zu groß oder die Reibahle ist verbogen.
- Spanablagerungen bleiben an der Reibahlenkante hängen.
- Die Abweichung der Reibahlenkante überschreitet beim Schleifen die Toleranz.
- Oberflächenölrückstände oder Schäden am konischen Schaft während der Reibahleninstallation.
- Die flache Schwanzabweichung des konischen Schafts stört nach dem Einsetzen in das Spindelkonusloch.
- Spindelverbiegung oder lose/beschädigte Spindellager.
- Ungleichmäßige Krafteinwirkung beider Hände beim manuellen Reiben führt dazu, dass die Reibahle schwankt.
Solutions:
- Reduzieren Sie entsprechend der jeweiligen Situation den Außendurchmesser der Reibahle, verringern Sie die Schnittgeschwindigkeit, passen Sie die Vorschubgeschwindigkeit an oder verringern Sie die Bearbeitungszugabe. Reduzieren Sie den Hauptspanwinkel entsprechend, richten Sie verbogene Reibahlen aus oder entsorgen Sie sie, wenn sie unbrauchbar werden.
- Schleifen Sie die Reibahlenkante sorgfältig mit einem Ölstein auf einen qualifizierten Zustand und kontrollieren Sie die Abweichung während des Schleifens innerhalb des zulässigen Bereichs.
- Stellen Sie vor dem Einbau der Reibahle sicher, dass sowohl der konische Schaft der Reibahle als auch das konische Spindelloch frei von Ölrückständen sind, und polieren Sie alle beschädigten Bereiche auf der konischen Oberfläche.
- Schleifen Sie das flache Ende der Reibahle, stellen Sie die Spindellager ein oder ersetzen Sie sie, um die Genauigkeit der Maschinenspindel sicherzustellen.
- Passen Sie den schwimmenden Gewindebohrerhalter neu an und passen Sie die Konzentrizität an, um Stabilität während des Reibvorgangs zu gewährleisten.
2. Der Durchmesser des Lochs nimmt ab
Ursachen:
- Der ausgelegte Außendurchmesser der Reibahle ist zu klein, die Schnittgeschwindigkeit ist zu niedrig, die Vorschubgeschwindigkeit ist zu hoch, der Hauptspanwinkel der Reibahle ist zu klein, die Wahl der Schneidflüssigkeit ist nicht richtig, teilweiser Verschleiß der Reibahle beim Schleifen, was zu elastischen Bewegungen führt Erholung und führt zu einer Verringerung des Lochdurchmessers.
- Beim Reiben von Stahlteilen kann ein übermäßiges Aufmaß oder eine stumpfe Reibahle zu einer elastischen Erholung führen, was zu einer Schrumpfung des Lochdurchmessers, einer Unrundheit des Lochinneren und einer Nichteinhaltung des Lochdurchmessers führen kann.
Lösung:
- Ersetzen Sie die Reibahle durch eine andere Außendurchmessergröße, erhöhen Sie entsprechend die Schnittgeschwindigkeit, verringern Sie die Vorschubgeschwindigkeit, erhöhen Sie den Hauptspanwinkel und wählen Sie eine schmierende Schneidflüssigkeit mit guter Leistung.
- Tauschen Sie die Reibahlen regelmäßig aus und schleifen Sie den Schneidteil der Reibahle ordnungsgemäß. Berücksichtigen Sie bei der Auslegung der Größe der Reibahle die oben genannten Faktoren oder ermitteln Sie die Werte anhand der tatsächlichen Bedingungen. Führen Sie einen experimentellen Schnitt mit entsprechenden Toleranzen durch, um die Reibahle zu schärfen.
3. Das aufgebohrte Innenloch ist nicht kreisförmig
Ursachen:
- Die Reibahle ist zu lang oder nicht stabil.
- Falsche Designparameter der Reibahle.
- Schlechte Oberflächenqualität des Werkstücks. Auf der inneren Lochoberfläche sind Fehler wie Kerben, Querlöcher, Sandlöcher oder Luftlöcher vorhanden.
- Unzureichende Genauigkeit der Werkzeugmaschine oder falsche Klemmung. Lockere Spindellager, das Fehlen von Führungsbuchsen oder ein zu großer Abstand zwischen Führungsbuchsen und Reibahlen können zu Instabilität beim Reiben führen.
Solutions:
- Bei Reibahlen, denen es an Steifigkeit mangelt, sollten Sie eine Konstruktion mit ungleicher Steigung in Betracht ziehen, um die Stabilität beim Schneiden zu erhöhen. Darüber hinaus sollten bei der Installation der Reibahle starre Verbindungsmethoden verwendet werden, um sicherzustellen, dass sie beim Schneiden nicht vibriert.
- Wählen Sie qualifizierte Reibahlen, um sicherzustellen, dass Parameter wie Hauptspanwinkel, Kantenbandbreite und Reiblochzugabe den Bearbeitungsanforderungen entsprechen. Kontrollieren Sie außerdem die Positionstoleranz des Vorbearbeitungslochs, um Fehler beim Reiben zu reduzieren.
- Passen Sie die Genauigkeit und Spannmethoden der Werkzeugmaschine an. Bei losen Spindellagern sollten die Einstellungen und das Festziehen umgehend vorgenommen werden. Beim Reiben sollten Führungsbuchsen verwendet werden und darauf geachtet werden, dass der Abstand zwischen ihnen und der Reibahle angemessen ist. Bei dünnwandigen Werkstücken sollten geeignete Spannmethoden eingesetzt werden, um Verformungen durch übermäßiges Spannen zu vermeiden.
4. Der Schaft der Reibahle bricht
Ursachen:
- Übermäßiges Reibaufmaß, ungeeignete Aufteilung der Roh- und Schlichtaufmaße beim Kegelreiben und falsche Auswahl der Schnittmengen.
- Verstopfung des Spanraums durch geringen Spanabstand zwischen den Zähnen der Reibahle.
Solutions:
- Ändern Sie den Durchmesser des vorgebohrten Lochs.
- Passen Sie die Aufteilung der Zertifikate an und wählen Sie geeignete Schnittmengen aus.
- Reduzieren Sie die Anzahl der Reibahlenzähne, um den Spanraum zu vergrößern, oder schleifen Sie einen Zahn zwischen den Zähnen weg.
5.Hoher Oberflächenrauheitswert des Innenlochs
Ursachen:
- Eine zu hohe Schnittgeschwindigkeit erhöht die Schnittkraft, erhöht die Reibung zwischen Werkzeug und Werkstück und erhöht dadurch die Oberflächenrauheit.
- Eine übermäßige oder unzureichende Reibzugabe kann zunehmen Oberflächenrauheit. Ein zu großes Aufmaß führt zu hoher Schnittkraft und Vibrationen, während ein zu geringes Aufmaß raue Spuren auf der Oberfläche hinterlassen kann.
- Eine zu große Breite der Schneidkante, eine schlechte Spanabfuhr, übermäßiger Verschleiß oder eine Beschädigung des Werkzeugs können zu einer verringerten Schnittleistung und einer erhöhten Oberflächenrauheit führen.
- Bestimmte Materialien sind möglicherweise nicht für Reibahlen mit einem Spanwinkel von Null oder einem negativen Spanwinkel geeignet, was zu Spanklumpen beim Schneiden und einer erhöhten Oberflächenrauheit führt.
Solutions:
- Reduzieren Sie die Schnittgeschwindigkeit, um Schnittkraft und Reibung zu verringern. Wählen Sie je nach Material eine geeignete Schneidflüssigkeit, um die Schneidumgebung zu verbessern. Reduzieren Sie den Hauptfreiwinkel ordnungsgemäß, um die Schnittstabilität zu verbessern.
- Stellen Sie die Reibzugabe richtig ein, um Stabilität beim Reiben zu gewährleisten. Verbessern Sie die Genauigkeit und Qualität der vorgebohrten Lochposition, um Schwierigkeiten beim anschließenden Reiben zu reduzieren. Erwägen Sie bei unzureichendem Aufmaß eine Vergrößerung oder den Einsatz alternativer Bearbeitungsmethoden zur Verbesserung der Oberflächenqualität.
- Schleifen Sie die Breite der Schneidkante, um die Schnittkraft zu verringern. Reduzieren Sie je nach Situation die Anzahl der Reibahlenzähne oder vergrößern Sie den Spanschlitzraum, um die Spanabfuhr zu verbessern. Verwenden Sie Reibahlen mit Spanwinkeln für eine gleichmäßigere Spanabfuhr. Ersetzen Sie stark abgenutzte Reibahlen regelmäßig, um die Schneidleistung sicherzustellen. Treffen Sie beim Schärfen, Gebrauch und Transport Schutzmaßnahmen, um Werkzeugschäden zu vermeiden.
- Wählen Sie geeignete Werkzeugmaterialien und Winkel für bestimmte Materialien. Verwenden Sie feine Ölsteine, um Spanklumpen von Werkzeugen zu entfernen. Für Materialien, die nicht für Reibahlen mit Null- oder negativem Spanwinkel geeignet sind, verwenden Sie für die Bearbeitung Reibahlen mit Spanwinkeln von 5° bis 10°.
Wann sind Bohren, Bohren und Reiben sinnvoll?
Reiben wird üblicherweise für Löcher mit Durchmessern bis zu 100 mm verwendet. Beim Reiben auf einem Bearbeitungszentrum besteht der typische Vorgang darin, das Loch zu bohren (oder aufzubohren), gefolgt vom Reiben. Bei Löchern mit einem Durchmesser von weniger als 12 mm wird der Prozess aufgrund der etwas geringeren Steifigkeit des Reibwerkzeugs angepasst. Der Prozess für kleinere Löcher umfasst typischerweise das Anbohren, Bohren (oder Bohren) und anschließende Reiben, um die Geradheit und Konzentrizität des Lochs sicherzustellen.
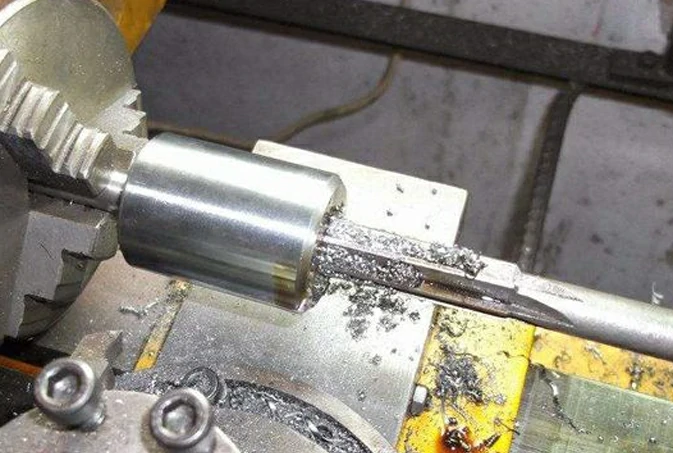
Zusammenfassung
Zusammenfassend lässt sich sagen, dass Reiben ein entscheidender Bearbeitungsprozess und eine Methode zur Objektverbindung ist, die in verschiedenen Bereichen weit verbreitet ist. Dieser Artikel bietet einen detaillierten Überblick darüber, was Reiben ist, sein Funktionsprinzip, Anwendungen, Vor- und Nachteile, Reibahlentypen und wann Reiben eingesetzt werden sollte. Wenn Sie weitere Informationen oder Dienstleistungen rund um das Reiben benötigen, wenden Sie sich bitte an das Boryi-Expertenteam. Wir legen großen Wert auf die Kommunikation und Zusammenarbeit mit unseren Kunden und sind bestrebt, Ihre Bedürfnisse und Anforderungen gründlich zu verstehen, um die Bereitstellung eines Serviceerlebnisses von höchster Qualität sicherzustellen. Klicken Sie hier, um uns zu kontaktieren.
Bringen Sie Ihre Teile noch heute in Produktion
Alle Uploads sind sicher und vertraulich.
FAQ
Die Materialmenge, die zum Reiben übrig bleibt, wird oft als Reibaufmaß oder Reibaufmaß bezeichnet. Lassen Sie in der Regel etwa 1/32″ bis 1/16″ (0.8 mm bis 1.6 mm) Material zum Reiben übrig.
Der Zweck des Aufreibens des Rohrs vor dem Aufweiten besteht darin, Grate, Unregelmäßigkeiten oder Ablagerungen von der Innenfläche des Rohrs zu entfernen. Dies sorgt für eine saubere, glatte Oberfläche, auf der sich die Bördelung richtig ausbilden kann, was zu einer sicheren und leckagefreien Verbindung führt.
Der Hauptzweck des Reibens besteht darin, die Genauigkeit, Oberflächenbeschaffenheit und den Durchmesser eines zuvor gebohrten oder bearbeiteten Lochs zu verbessern. Dabei werden alle Materialreste, Grate oder Unvollkommenheiten entfernt, die beim ersten Bohr- oder Bearbeitungsprozess zurückgeblieben sind. Dadurch wird sichergestellt, dass das Loch die genauen Maßanforderungen erfüllt und für verschiedene Anwendungen geeignet ist, z. B. zum Einpassen von Komponenten, zum Erstellen glatter Oberflächen für Dichtungen oder zum Erleichtern von Montageprozessen wie einfädeln oder zum Einsetzen von Befestigungselementen.
Dieser Artikel wurde von Ingenieuren des BOYI TECHNOLOGY-Teams verfasst. Fuquan Chen ist ein professioneller Ingenieur und technischer Experte mit 20 Jahren Erfahrung im Rapid Prototyping sowie in der Herstellung von Metallteilen und Kunststoffteilen.