
Im Bereich von kundenspezifische CNC-Bearbeitung, wo Präzision und Effizienz an erster Stelle stehen, sind Gegenlauf- und Gleichlauffräsen zwei Techniken, die in der CNC-Bearbeitung (Computer Numerical Control) verwendet werden, insbesondere bei Fräsvorgängen. Diese Techniken beziehen sich auf die Drehrichtung des Schneidwerkzeugs im Verhältnis zur Richtung des Werkstückvorschubs.
In dieser Untersuchung befassen wir uns mit den grundlegenden Unterschieden zwischen Gegenlauffräsen und Gleichlauffräsen und untersuchen ihre jeweiligen Vorteile, Einschränkungen und Anwendungen. Sie können auch finden Erfahren Sie mehr über unsere CNC-Tipps.
Was ist Gegenlauffräsen?
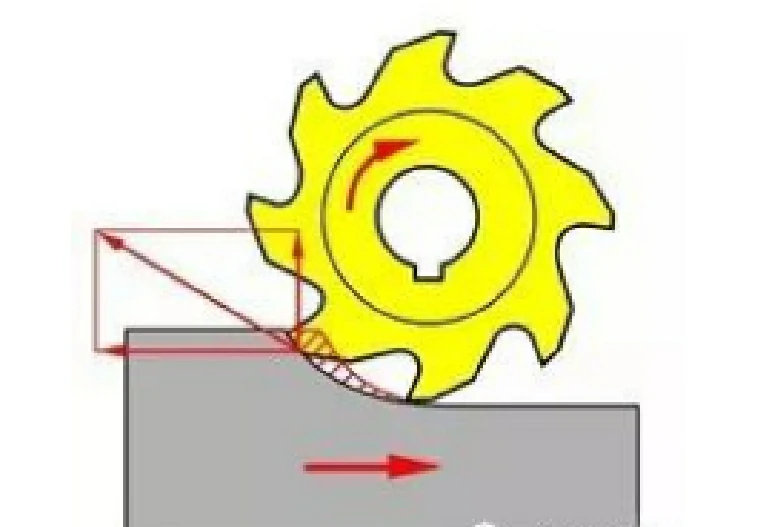
Up Fräsen: bezieht sich auf die Schnittgeschwindigkeitsrichtung des Werkzeugs, die der Bewegungsrichtung des Werkstücks entgegengesetzt ist.
Gegenlauffräsen, auch konventionelles Fräsen genannt, beim Gegenlauffräsen beginnt die Dicke der Späne bei Null und nimmt bis zum Ende des Schnitts allmählich zu. Der Fräsvorgang beinhaltet einen Poliereffekt. Die Schnittkräfte neigen dazu, das Werkstück anzuheben (es besteht die Tendenz, das Werkstück anzuheben).
Das Gegenlauffräsen eignet sich für die Bearbeitung spröder Materialien und wenn die Schnittkräfte minimiert werden müssen. In bestimmten Anwendungen ist es jedoch möglicherweise nicht so effizient wie das Gleichlauffräsen, insbesondere bei der Bearbeitung duktiler Materialien oder wenn höhere Materialabtragsraten erforderlich sind.
Das Gegenlauffräsen zeichnet sich durch folgende Merkmale aus:
- Spanbildung: Beim Gegenlauffräsen entstehen dicke Späne, die zunächst klein sind und dann größer werden, wenn der Fräser durch das Material vordringt. Diese Späne werden häufig vom Fräser und vom Werkstück weggeschleudert, wodurch die Wahrscheinlichkeit eines Nachschneidens verringert und die Wärmeentwicklung minimiert wird.
- Werkzeuglebensdauer: Da der Fräser allmählich in das Material eingreift, verlängert das Gegenlauffräsen tendenziell die Standzeit des Werkzeugs. Die Schnittkräfte werden gleichmäßiger verteilt, was zu einem geringeren Verschleiß der Schneidkanten führt.
- Werkstückbefestigung: Das Gegenlauffräsen stellt weniger Anforderungen an die Werkstückbefestigung, da die Schnittkräfte dazu neigen, das Werkstück auf die Vorrichtung zu heben, was die Stabilität erhöht.
- Oberflächenfinish: Während Gegenlauffräsen im Allgemeinen zu einer zufriedenstellenden Oberflächengüte führt, kann es aufgrund der Art der Spanbildung zu geringfügigen Unregelmäßigkeiten kommen.
Allerdings hat das Gegenlauffräsen auch Nachteile:
- Werkstückbefestigung: Es erfordert eine stabile Werkstückbefestigung, um zu verhindern, dass das Werkstück aufgrund der Schnittkräfte vom Tisch abhebt. Dies kann bei dünnen oder flexiblen Materialien eine Herausforderung sein.
- Erste Auswirkungen: Der anfängliche Aufprall des Fräsers auf das Werkstück kann größere Kräfte hervorrufen, die möglicherweise zur Durchbiegung des Werkstücks oder zum Bruch des Werkzeugs führen, wenn sie nicht richtig kontrolliert werden.
Was ist Down Milling?
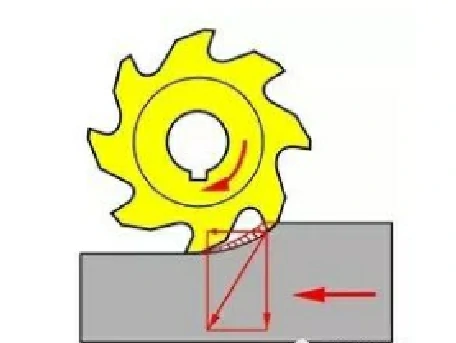
Gleichlauffräsen: bezieht sich darauf, dass die Schnittgeschwindigkeitsrichtung des Werkzeugs mit der Richtung der Werkstückbewegung übereinstimmt.
Gleichlauffräsen, auch Gleichlauffräsen genannt, beim Gleichlauffräsen ist die Dicke der Späne zu Beginn maximal und nimmt mit fortschreitendem Schnitt ab, was zu einer geringeren Spanverformung führt. Die Schnittkräfte werden auf das Werkstück gerichtet.
Um eine gute Oberflächenqualität zu erreichen, verwenden wir typischerweise Gleichlauffräsen. Gleichlauffräsen eignet sich für die Bearbeitung duktiler Materialien und wenn hohe Materialabtragsraten erforderlich sind. Es kann auch für härtere Metalle wie Titan, Vanadium-Titan-Legierungen und Metallkeramik verwendet werden. Während des Bearbeitungsprozesses können verschiedene Schnittformen ausgeführt werden, darunter Nuten, Löcher, Bohrungen, Spiralfräsen, Aussparungen und Fasen.
Das Gleichlauffräsen zeichnet sich durch folgende Eigenschaften aus:
- Spanbildung: Beim Gleichlauffräsen entstehen dünne Späne, die zunächst dick werden und mit fortschreitendem Fräser kleiner werden. Diese Späne neigen dazu, mit dem Werkstück und dem Fräser in Kontakt zu bleiben, was die Wahrscheinlichkeit eines Nachschneidens erhöht und die Temperaturen an der Schnittschnittstelle erhöht.
- Werkzeuglebensdauer: Aufgrund des plötzlichen Eingriffs des Fräsers in das Material führt das Gleichlauffräsen im Vergleich zum Gegenlauffräsen typischerweise zu einer kürzeren Werkzeugstandzeit. An den Schneidkanten treten höhere Spannungskonzentrationen auf, was zu einem beschleunigten Verschleiß führt.
- Werkstückbefestigung: Gleichlauffräsen erfordert eine steifere Werkstückbefestigung, um der Tendenz der Schnittkräfte entgegenzuwirken, das Werkstück von der Vorrichtung wegzudrücken. Um Rattern zu verhindern und die Maßhaltigkeit aufrechtzuerhalten, ist eine angemessene Klemmung unerlässlich.
- Oberflächenfinish: Das Gleichlauffräsen führt im Vergleich zum Gegenlauffräsen häufig zu einer besseren Oberflächengüte. Die geringere Dicke der Späne und das Fehlen von Unregelmäßigkeiten tragen zu einer glatteren Oberflächenstruktur bei.
Trotz seiner Vorteile hat das Gleichlauffräsen auch einige Nachteile:
- Erhöhter Werkzeugverschleiß: Gleichlauffräsen führt tendenziell zu mehr Werkzeugverschleiß, da die Schnittkräfte das Werkzeug gegen das Werkstück drücken, was zu höherer Reibung und Wärmeentwicklung führt.
- Hitzestau: Die erhöhte Reibung beim Gleichlauffräsen kann zu höheren Temperaturen führen, die sich insbesondere bei der Bearbeitung wärmeempfindlicher Materialien auf die Werkzeugstandzeit und die Oberflächengüte auswirken können.
- Höherer Stromverbrauch: Aufgrund der höheren Schnittkräfte erfordert das Gleichlauffräsen im Allgemeinen mehr Leistung als das Gegenlauffräsen und ist daher weniger energieeffizient.
Unterschied zwischen Aufwärtsfräsen und Abwärtsfräsen
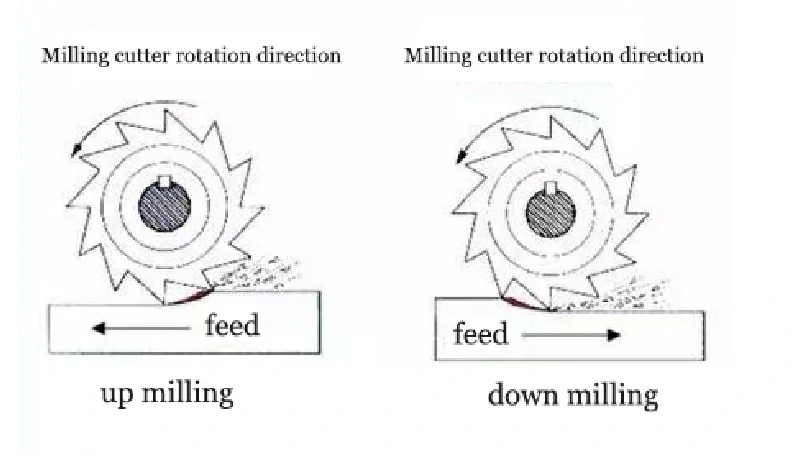
Hier ist eine Aufschlüsselung ihrer Unterschiede:
Unterschied 1: Schneidmethode
Unter der Schneidmethode versteht man die Relativbewegung zwischen Schneidwerkzeug und Werkstück während des Bearbeitungsprozesses.
Beim Gegenlauffräsen ist die Drehrichtung des Schneidewerkzeug ist entgegengesetzt zur Vorschubrichtung des Werkstücks, was dazu führt, dass die Schnittkräfte nach oben gerichtet sind und die Späne allmählich von dünn nach dick ansteigen. Umgekehrt richtet sich beim Gleichlauffräsen die Drehrichtung des Schneidwerkzeugs nach der Vorschubrichtung des Werkstücks, wodurch die Schnittkräfte nach unten gerichtet werden und die Späne allmählich von dick zu dünn abnehmen. Diese beiden Schneidmethoden weisen Unterschiede in den Schnittkräften, der Oberflächenqualität, der Spanmorphologie und dem Werkzeugverschleiß auf. Daher sollten bei der Wahl zwischen ihnen Faktoren wie Materialeigenschaften, Anforderungen an die Oberflächenrauheit und Leistung der Werkzeugmaschine berücksichtigt werden.
Tabelle 1: Vergleich der Schneidmethoden Gegenlauffräsen und Gleichlauffräsen
| Bewegung des Schneidwerkzeugs und des Werkstücks | Beim Seitenfräsen | Beim Schlitzfräsen | |
| Aufwärtsfräsen |  |  |  |
| Abwärtsfräsen |  |  |
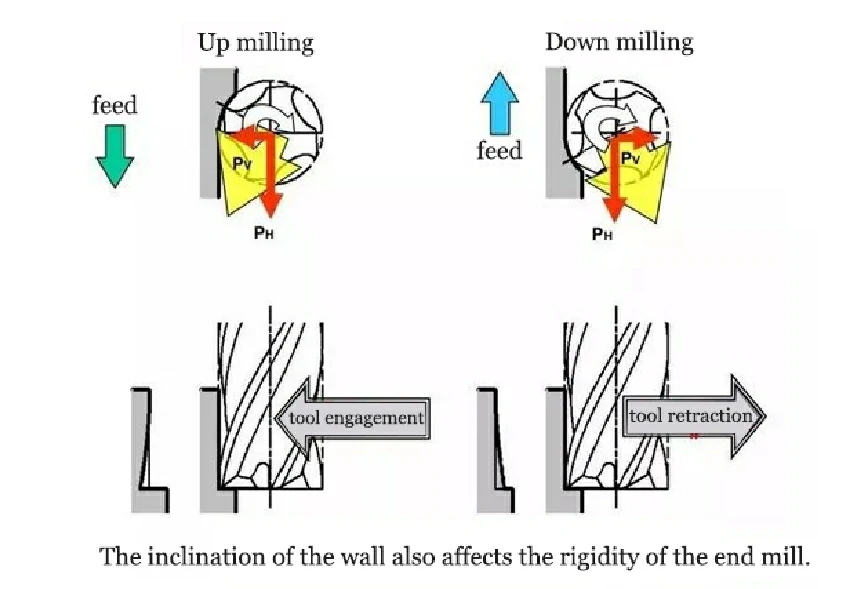
Tabelle 2: Allgemeiner Leistungsvergleich von Aufwärtsfräsen und Abwärtsfräsen
| Abwärtsfräsen | Aufwärtsfräsen | |
| Standzeit | lang | kurz |
| Oberflächenrauheit der bearbeiteten Oberfläche | Etwas dürftig | Relativ gut |
| Bearbeitungsgenauigkeit (Neigung) | Undercut | Überschneiden |
| Vibrationsdämpfende Wirkung | vibrationsfest | Anfällig für Vibrationen |
| Spanabfuhr | P.Etwas schlecht | Relativ gut |
Unterschied 1: Schnittgenauigkeit
Im Folgenden sind einige Unterschiede in der Schnittgenauigkeit zwischen Gegenlauffräsen und Gleichlauffräsen aufgeführt:
Oberflächenqualität: Beim Gegenlauffräsen wird in der Regel eine höhere Oberflächenqualität erzielt, da der Schneidprozess stabiler ist, wodurch die Wahrscheinlichkeit von Vibrationen und dem Anheben des Werkstücks verringert wird. Dies trägt dazu bei, die Oberflächenrauheit zu reduzieren und die Oberfläche zu verbessern Oberflächenfinish des Werkstücks.
Dimensionale Genauigkeit: Beim Gegenlauffräsen trägt die Richtung der Schnittkräfte dazu bei, das Werkstück stabil zu halten und so in der Regel eine bessere Maßhaltigkeit zu erreichen. Im Gegensatz dazu kann es beim Gleichlauffräsen zu Schnittkräften kommen, die zum Anheben des Werkstücks führen, was zu größeren Maßabweichungen führen kann.
Stabilität des Schneidprozesses: Der Schneidprozess beim Gegenlauffräsen ist relativ stabil, die Spanabfuhr erfolgt gleichmäßiger, wodurch Vibrationen und Instabilitätsfaktoren während der Bearbeitung reduziert und die Bearbeitungspräzision verbessert werden.
Bearbeitungseffizienz: Obwohl Gegenlauffräsen typischerweise eine höhere Präzision erreicht, kann die Schnittgeschwindigkeit aufgrund geringerer Schnittkräfte begrenzt sein, was sich auf die Bearbeitungseffizienz auswirkt. Andererseits eignet sich das Gleichlauffräsen mit seinen höheren Schnittkräften möglicherweise besser für Anwendungen, die höhere Bearbeitungsgeschwindigkeiten erfordern.
Tabelle 3: Bearbeitungsgenauigkeit beim Gegenlauf- und Gegenlauffräsen
| Der Stil des vertikalen Fräsens | Seitenschneiden | Fräsnut | ||||
 |  | |||||
| Zu den Arten | Anzahl der Flöten | Helixwinkel | Newsfeed | Newsfeed | ||
| 0.11mm/U | 0.11mm/U | |||||
| Weg | Weg | |||||
| Aufwärtsfräsen | Abwärtsfräsen | Aufwärtsfräsen | Abwärtsfräsen | |||
| SSM2080 | Zwei Einsätze | 30 °C. |  |  |  | |
Fazit: Diagramm der Unterschiede zwischen Aufwärtsfräsen und Abwärtsfräsen
Zusammenfassend lässt sich sagen, dass Gegenlauffräsen und Gleichlauffräsen zwar ähnliche Ergebnisse hinsichtlich des Materialabtrags erzielen, sich jedoch hinsichtlich der Schnittkräfte, der Oberflächengüte und des Werkzeugverschleißes unterscheiden. Die Wahl zwischen ihnen hängt von Faktoren wie dem zu bearbeitenden Material, der Steifigkeit des Aufbaus, der gewünschten Oberflächenbeschaffenheit und der Art der verwendeten CNC-Maschine ab.Junge Bietet ein Diagramm zur Zusammenfassung und Erleichterung der Entscheidungsfindung für alle.
Tabelle 4: Aufwärtsfräsen und Abwärtsfräsen Chart
| Up Milling | Down Milling |
|---|---|
| Die Drehrichtung des Fräsers ist entgegengesetzt zur Werkstückrichtung | Die Drehrichtung des Fräsers stimmt mit der Vorschubrichtung des Werkstücks überein |
| Beim Gegenlauffräsen ist eine höhere Schnittkraft erforderlich | Die beim Gleichlauffräsen erforderliche Schnittkraft ist geringer als die beim Gegenlauffräsen erforderliche |
| Die Schnittstärke des Fräsers ist beim Ausschneiden von Null maximal | Die Schnittstärke ist beim Einschneiden des Fräsers am größten und beim Ausschneiden am kleinsten |
| Der Fräser neigt dazu, das Werkstück vom Tisch wegzuziehen | Der Fräser verleiht dem Werkstück eine Kraft, die das Werkstück in Richtung Tisch drückt |
| Um das Werkstück festzuhalten, sind spezielle Zwingen erforderlich | Der Fräser drückt das Werkstück gegen den Tisch, sodass zum Halten des Werkstücks kein Spezialwerkzeug erforderlich ist |
| Der Span bleibt beim Schneiden vor dem Fräser | Beim Schneiden bleiben Späne am Fräser zurück |
| Schwierigkeiten beim Schneiden | Die Handhabung der Späne ist einfach |
| Beim Schneidvorgang entsteht keine Kraft, die das Werkstück zum Werkzeug zieht | Beim Schneiden entsteht eine Kraft, die das Werkstück zum Werkzeug zieht |
| Nachdem das Werkzeug eine gewisse Schlupfstrecke auf der bearbeiteten Oberfläche hat, kann es richtig einschneiden und die Oberflächenrauheit ist schlecht | Im Vergleich zum Gegenlauffräsen ist die Oberflächenrauheit gut |
| Beim Gegenlauffräsen ist die vom Werkstück ausgeübte horizontale Fräskraft entgegengesetzt zur Richtung der Vorschubgeschwindigkeit, und die Leitspindel des Fräsmaschinentisches steht immer in Kontakt mit der Mutter | Beim Gleichlauffräsen ist die vom Werkstück ausgeübte horizontale Fräskraft gleich der Vorschubgeschwindigkeit. Da zwischen der Schraubenmutter ein Spalt besteht, treibt der Fräser das Werkstück und die Werkbank in Bewegung, so dass der Fräsvorschub nicht gleichmäßig ist und das Messer leicht getroffen werden kann |
| Das Gegenfräsen wird im Allgemeinen nur zum Aufrauen und Entfernen schwarzer Haut verwendet | Zum Schlichten eignet sich Gleichlauffräsen |
| Kürzere Lebensdauer als Gleichlauffräswerkzeug | Lange Standzeit |
BoYi ist Ihr bevorzugter Partner für CNC-Fräsdienstleistungen
BoYi steht als idealer Partner für CNC-Fräsdiensteund liefert Präzision, Effizienz und Zuverlässigkeit. Mit modernster Ausrüstung und einem kompetenten Team gewährleistet BoYi höchste Qualität und Genauigkeit bei jedem Projekt. Ob Rapid Prototyping oder GroßserienfertigungDas Engagement von BoYi für Exzellenz macht sie zur bevorzugten Wahl für die Erfüllung vielfältiger Bearbeitungsanforderungen.
Bringen Sie Ihre Teile noch heute in Produktion
Alle Uploads sind sicher und vertraulich.
FAQ
Es bietet eine bessere Spanabfuhr, reduzierte Schnittkräfte, die auf das Werkstück wirken, potenziell längere Werkzeugstandzeiten und eine glattere Oberflächengüte. Diese Vorteile tragen zu einer verbesserten Bearbeitungseffizienz und einer höheren Qualität der fertigen Teile bei.
Gleichlauffräsen wird aufgrund seiner Vorteile wie verbesserter Spanabfuhr, geringerer Schnittkräfte, möglicherweise längerer Werkzeugstandzeit und glatterer Oberflächenbeschaffenheit oft als besser angesehen. Die Wahl zwischen Gegenlauffräsen und Gleichlauffräsen hängt jedoch von Faktoren wie Material, Maschinenkonfiguration und gewünschtem Ergebnis ab.
Das Gegenlauffräsen (Gleichlauffräsen) bietet eine geringere Werkstückdurchbiegung und niedrigere Schnitttemperaturen, leidet jedoch unter einer schlechten Spanabfuhr und höheren Schnittkräften am Anfang. Gleichlauffräsen (konventionelles Fräsen) sorgt für eine bessere Spanabfuhr und geringere Schnittkräfte, kann jedoch zu einem Anheben des Werkstücks und höheren Schnitttemperaturen führen. Die Wahl zwischen beiden hängt von Faktoren wie Materialeigenschaften und Bearbeitungsanforderungen ab.

Dieser Artikel wurde von Ingenieuren des BOYI TECHNOLOGY-Teams verfasst. Fuquan Chen ist ein professioneller Ingenieur und technischer Experte mit 20 Jahren Erfahrung im Rapid Prototyping sowie in der Herstellung von Metallteilen und Kunststoffteilen.


