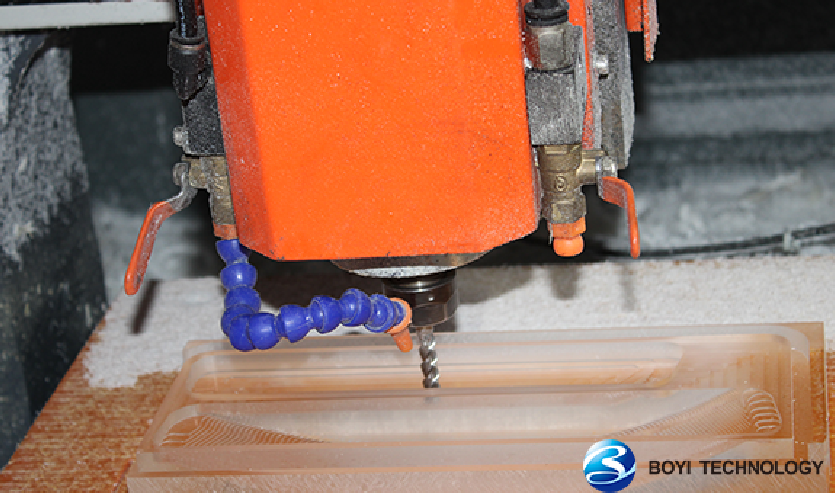
Profilfräsen ist ein Fräsbetrieb Das Profilfräsen formt ein Werkstück nach einer vorgegebenen Kontur. Es wird in vielen Branchen eingesetzt, um präzise Kurven, Konturen und Merkmale zu erzeugen. In diesem Leitfaden erläutern wir, was Profilfräsen ist, wie es in der Praxis funktioniert, welche Werkzeuge und Strategien dabei zum Einsatz kommen und welche Herausforderungen die Anwender bewältigen müssen.

Was ist Profilfräsen?
Profilfräsen ist ein Verfahren, bei dem ein rotierender Fräser Material entlang der Kontur eines Bauteils abträgt. Ingenieure nutzen Profilfräsen, um äußere Formen, innere Konturen und Oberflächenstrukturen auf Materialien wie Metallen, Kunststoffen und Verbundwerkstoffen zu erzeugen.
Hersteller schätzen das Profilfräsen, da es eine gleichbleibende Qualität und detailreiche Bauteile ermöglicht. In vielen Fällen führt eine CNC-Maschine den Fräser entlang einer vorgegebenen Werkzeugbahn.
Phasen des Profilfräsprozesses
Der Profilfräsprozess ist in mehrere Schritte unterteilt. Jeder Schritt dient einem klaren Zweck und trägt dazu bei, die gewünschte Form und Oberflächenqualität zu erreichen.
- Schruppen: Die Maschine entfernt den Großteil des Materials. Ingenieure verwenden aggressive Schneidwerkzeuge wie runde Wendeschneidplatten und Schruppfräser, um die allgemeine Form festzulegen.
- Vorschlichten: Die Maschine verfeinert die Form und hinterlässt eine gleichmäßige Materialschicht. Techniker verwenden kleinere, präzisere Fräser, um das verbleibende Material zu reduzieren.
- Finishing: Die Maschine bearbeitet das Bauteil, indem sie die dünne Materialschicht aus dem Schruppen und Vorschlichten entfernt. Für glatte Oberflächen verwenden Bediener typischerweise Werkzeuge wie Kugelkopffräser.
- Super-Finishing (optional): Der Prozess verbessert die Oberflächenqualität zusätzlich durch Hochgeschwindigkeitstechniken. Bediener setzen manchmal erweiterte Fräspfade ein, um manuelle Korrekturarbeiten zu minimieren.
Zweidimensionales versus dreidimensionales Fräsen
Profilfräsen kann je nach Komplexität der Form als 2D oder 3D klassifiziert werden:
- 3D-Profilfräsen: Das Verfahren wird für komplexe Formen und tiefere Konturen verwendet. Der Fräser bewegt sich in mehreren Achsen, wodurch detaillierte Geometrien erstellt werden können.
- 2D-Profilfräsen: Das Verfahren eignet sich am besten für flache Oberflächen und Formen mit begrenzter Tiefe. Der Fräser bewegt sich hauptsächlich auf einer Ebene.
Werkzeugauswahl und -einrichtung für das Profilfräsen
Die Auswahl des richtigen Werkzeugs ist einer der wichtigsten Schritte beim Profilfräsen. Jeder Hersteller muss die Unterschiede zwischen den Schneidwerkzeugen kennen und das passende Werkzeug für die geplanten Bearbeitungen auswählen. Die Auswahl variiert je nach Schrupp-, Vorschlicht-, Schlicht- und Feinschlichtbearbeitung.
Werkzeuge zum Schruppen und Vorschlichten
Für die ersten Schritte des Profilfräsens verwenden Hersteller typischerweise folgende Werkzeuge:
- Runde Einsätze: Diese Einsätze sind robust und werden zum Schruppen gewählt, da sie große Mengen Material schnell entfernen können.
- Konzepte mit gekrümmtem Radius: Diese Werkzeuge werden ausgewählt, weil sie dazu beitragen, Vibrationen während der Bearbeitung zu reduzieren.
Nachfolgend finden Sie eine Übersichtstabelle der Schrupp-/Vorschlichtwerkzeuge:
| Werkzeugtyp | Luftüberwachung | Maschinen-/Spindelgröße | Stabilitätsanforderung | Vielseitigkeit |
|---|---|---|---|---|
| Runde Einsätze | Schruppen und Vorschruppen | ISO 40, 50 | Hoch | Sehr gut |
| Werkzeuge mit gekrümmtem Radius | Schruppen und Vorschruppen | ISO 30, 40 | Medium | Sehr gut |

Werkzeuge zum Schlichten und Superfinishen
In der Endphase verwenden Hersteller auch Feinschneidwerkzeuge. Dazu gehören:
- Kugelkopffräser: Diese Werkzeuge werden aufgrund ihrer Fähigkeit, komplexe Oberflächen zu bearbeiten, bevorzugt.
- Vollhartmetallwerkzeuge: Diese werden eingesetzt, wenn Hochgeschwindigkeitsschneiden und präzise Steuerung erforderlich sind.
Nachfolgend finden Sie eine Übersichtstabelle für Schlicht- und Superschlichtwerkzeuge:
| Werkzeugtyp | Luftüberwachung | Stabilitätsanforderung | Geeigneter Betrieb |
|---|---|---|---|
| Kugelkopf-Schaftfräser | Finishing und Superfinishing | Mittel bis niedrig | Glatte Oberflächenbearbeitung |
| Vollhartmetall-Fräser | Finishing und Superfinishing | Niedrig | Ultrafeines Schneiden |
Darüber hinaus berücksichtigen Hersteller Werkzeugmaterialien wie Hartmetall für hohe Verschleißfestigkeit und Schnellarbeitsstahl (HSS) für die Wirtschaftlichkeit. Ingenieure wählen das geeignete Werkzeugmaterial basierend auf den Schnittbedingungen und Materialeigenschaften des Werkstücks aus.
Um Ihnen bei der Auswahl des geeigneten Werkzeugs zu helfen, finden Sie unten einen Vergleich der Werkzeugmaterialien:
| Werkzeugmaterial | Hauptfunktionen | Typische Anwendungen |
|---|---|---|
| Karbid | Hohe Verschleißfestigkeit und Langlebigkeit | Hochgeschwindigkeitsbearbeitung harter Werkstoffe |
| Schnellarbeitsstahl (HSS) | Kostengünstig und flexibel | Allgemeine Bearbeitung |
| Keramik | Hitzebeständig mit hoher Präzision | Endbearbeitung harter Materialien, bei denen es auf Genauigkeit ankommt |
Vorteile und Grenzen des Profilfräsens
Wenn Hersteller sowohl die Vorteile als auch die Grenzen des Profilfräsens verstehen, können sie fundierte Entscheidungen treffen, die ihre Bearbeitungsprozesse verbessern.
| Aspekt | Vorteile | Einschränkungen |
|---|---|---|
| Präzisionsgenauigkeit | – Hohe Oberflächengüte und wiederholbare Toleranzen. – Feine Details in komplexen Geometrien. | – Werkzeugverschleiß und hitzebedingte Probleme können mit der Zeit die Präzision beeinträchtigen. |
| Vielseitigkeit | – Anwendbar auf verschiedene Materialien und komplexe Formen. – Anpassbar für die Massenproduktion. | – Tiefe, steile Hohlräume oder sehr komplexe Profile können die Steifigkeit und Spanabfuhr beeinträchtigen. |
| Produktivität & Effizienz | – Effizienter Materialabtrag mit reduzierter manueller Nachbearbeitung. – Optimierte Schneidpfade reduzieren die Zykluszeit. | – Für die Feinbearbeitung sind möglicherweise mehrere Durchgänge erforderlich, was die Zykluszeit bei empfindlichen Teilen verlängert. |
| Werkzeug- und Prozessoptimierung | – Moderne Werkzeuge führen zu niedrigeren Gesamtkosten bei Großserien. – Automatisierte Anpassungen durch adaptive Steuerungen. | – Hochwertige Werkzeuge und Wartung erhöhen die Betriebskosten. – Hohe Anschaffungskosten der Maschine. |
| Bedienerkompetenz und Automatisierung | – Bei richtiger Programmierung sind Vorgänge in hohem Maße wiederholbar und vorhersehbar. | – Hohe Abhängigkeit von qualifizierten Bedienern und fortschrittlicher CAD/CAM-Integration. |
| Umwelt- und Energieauswirkungen | – Reduzierter Materialabfall und insgesamt höhere Effizienz in der Massenproduktion. | – Die Hochgeschwindigkeitsbearbeitung erfordert viel Energie, was die Betriebskosten erhöhen kann. |
Anwendungsgebiete des Profilfräsens
Zahlreiche Branchen profitieren von den Möglichkeiten des Profilfräsens. Die Technologie ist vor allem in Branchen verbreitet, in denen Präzision, Komplexität und zuverlässige Replikation von größter Bedeutung sind. Zu den wichtigsten Branchen zählen:
- Luft- und Raumfahrt: Herstellung von Turbinenschaufeln und komplexen Strukturkomponenten.
- Automobil: Herstellung von Motorteilen, Getrieben und Karosseriekomponenten.
- Formen- und Gesenkbau: Bildung hochpräzise Formen für Spritzgießen und Gießen.
- Medizinische Geräte: Herstellung präziser chirurgischer Instrumente und Implantate.
- Werkzeug- und Formenbau: Erstellen komplexer Werkzeuge und Matrizen für verschiedene Produktionsprozesse.
Schlüsselfaktoren und Berechnungen beim Profilfräsen
Jeder Bearbeitungsvorgang nutzt Messungen und Berechnungen, um den Prozess zu steuern und höchste Qualität und Produktivität zu gewährleisten. Ingenieure achten beim Profilfräsen besonders auf mehrere Schlüsselfaktoren:
Überlegungen zur Geometrie
Die Konstruktion jedes Teils sollte Mindestradien, maximale Kavitätentiefen und die Gesamtform berücksichtigen. Jeder Hersteller ermittelt diese Abmessungen, um das richtige Werkzeug auszuwählen.
Materialeigenschaften
Jedes Material verfügt über Eigenschaften wie Härte, Zähigkeit und Wärmeleitfähigkeit. Jede Maschine muss die Schneidparameter an das zu schneidende Material anpassen. Beispielsweise legt jeder Hersteller niedrigere Geschwindigkeiten für harte Materialien wie Stahl und höhere Geschwindigkeiten für weichere Materialien wie Aluminium fest.
Effektiver Schnittdurchmesser (Dcap)
Bei geringer Schnitttiefe berechnet jeder Bediener die tatsächliche Schnittgeschwindigkeit anhand des effektiven Fräserdurchmessers neu. Jede Berechnung trägt zu einem sicheren Betrieb bei.
Berechnete Schnittgeschwindigkeiten und Vorschübe
Jedes Unternehmen verwendet empfohlene Werte und passt diese anschließend anhand von Testschnitten an. Jede Berechnung beinhaltet die Anpassung der Werkzeuggeschwindigkeiten (vc), des Vorschubs pro Zahn (fz) und der endgültigen Schnittgeschwindigkeit (vf). Jedes Beispiel zeigt, dass eine geringfügige Prozessänderung die Gesamtleistung erheblich verbessern kann.
Eine vereinfachte Tabelle fasst die grundlegenden Berechnungsparameter zusammen:
| Faktor | Beispielwert | Relevanz |
|---|---|---|
| Nenndurchmesser des Fräsers | 10mm | Grundlage zur Berechnung der Schnittgeschwindigkeiten |
| Schnitttiefe (ap) | Variiert je nach Betrieb | Beeinflusst die Spandicke und Wärmeverteilung |
| Vorschub pro Zahn (fz) | 0.08 - 0.12 mm | Bestimmt die Oberflächengüte und die Schnittkräfte |
| Effektiver Schnittdurchmesser | Variiert je nach Engagement | Dient zum Einstellen der tatsächlichen Schnittgeschwindigkeit |
Jeder Hersteller muss diese Berechnungen während der Prozessplanung durchführen, um den effektivsten Materialabtrag zu erzielen, ohne die Qualität des Werkstücks zu beeinträchtigen.

Reduzierung von Vibrationen und Verlängerung der Werkzeuglebensdauer
Jeder Hersteller steht vor der Herausforderung von Vibrationen bei tiefen oder langen Werkzeuganwendungen. Die Reduzierung von Vibrationen ist entscheidend, um eine hohe Werkstückgenauigkeit und eine längere Lebensdauer des Werkzeugs zu gewährleisten. Jeder Ingenieur nutzt verschiedene Methoden zur Vibrationskontrolle:
- Reduzierung der Schnitttiefe: Jeder Bediener verringert die Schnitttiefe bei der Bearbeitung tiefer Profile. Jede Maschine arbeitet dann unter Bedingungen, die die Durchbiegung verringern.
- Verwendung steifer modularer Werkzeuge: Bei jedem Aufbau kommen modulare Werkzeuge mit guter Balance und geringem Rundlauf zum Einsatz. Jede Maschine nutzt diese Werkzeuge, um Biegung und Vibration zu minimieren.
- Anwenden von gedämpften Werkzeugen oder Verlängerungsstangen: Jeder Ingenieur setzt Dämpfungstechnik ein, wenn die Werkzeuglänge akzeptable Proportionen überschreitet. Jede Lösung kann den Einsatz schwerer Metallverlängerungen zur Verbesserung der Biegesteifigkeit beinhalten.
- Auswuchten von Schneid- und Haltewerkzeugen: Jeder Bediener stellt sicher, dass die Werkzeuge bei hohen Spindeldrehzahlen richtig ausgewuchtet sind. Jeder Schritt beinhaltet eine Überprüfung der Schnittwucht, um Werkzeugklappern zu reduzieren.
Werkzeugpfadtechniken: Konturierung, Kopierfräsen und Alternativen
Jeder Ansatz zum Profilfräsen hängt von der Werkzeugwegstrategie der Maschine ab. Ingenieure wählen je nach Komplexität der Formen und den Möglichkeiten der Maschine zwischen Techniken wie Konturfräsen und Kopierfräsen.
Konturfräsen (Wasserlinienfräsen)
Jeder Anwender nutzt Konturfräsen zur Erstellung komplexer Formen. Jedes Softwarepaket ist auf gleichmäßige, kontinuierliche Werkzeugbewegungen ausgelegt, die abrupte Werkzeugwechsel vermeiden. Zu den Vorteilen des Konturfräsens gehören eine verbesserte Oberflächengüte, eine bessere Kontrolle der Schnittgeschwindigkeit und weniger abrupte Richtungswechsel.
Kopierfräsen
Bei jeder Methode wird ein programmierter Pfad wiederholt, um Material auf vorhersehbare Weise abzutragen. Jede Maschine, die Kopierfräsen einsetzt, birgt das Risiko von Werkzeugklappern und wiederholten Ein- und Austrittsmarkierungen. Jede Maschine minimiert diese Risiken durch vorausschauende Funktionen in der Programmiersoftware.
Spiralförmige und rampenförmige Werkzeugwege
Jede Technik nutzt einen spiralförmigen Ansatz, um das Werkzeug kontinuierlich in Eingriff zu bringen. Jeder Prozess minimiert plötzliche Belastungen des Werkzeugs und die Software jeder Maschine verbessert die Lebensdauer des Werkzeugs.
Gleichlauffräsen vs. Aufwärtsfräsen
Jede Methode unterscheidet sich in der Drehrichtung des Werkzeugs relativ zum Vorschub. Jeder Ingenieur entscheidet sich für das Gleichlauffräsen, wenn eine glatte Oberfläche erforderlich ist. Die Alternative, das Gegenlauffräsen, wird für robustere Anwendungen eingesetzt.
Lesen Sie auch bitte: Unterschied zwischen Aufwärtsfräsen und Abwärtsfräsen
Fazit
Die moderne Fertigung profitiert weiterhin erheblich von der Profilfrästechnologie. Dieses fortschrittliche Verfahren ermöglicht die Herstellung hochkomplexer Designs und liefert gleichzeitig hervorragende Oberflächengüten. Da die Anforderungen an Präzision und Effizienz branchenübergreifend steigen, ist es für den Erhalt des Wettbewerbsvorteils unerlässlich, mit den sich entwickelnden Technologien Schritt zu halten.
BOYI-TECHNOLOGIE spezialisiert auf hochpräzise CNC-FräsdienstleistungenAusgestattet mit hochmodernen Maschinen und Werkzeugen – darunter 3-, 4- und 5-Achsen-CNC-Fräsen – liefern wir komplexe und präzise Komponenten, die auf die Anforderungen unterschiedlichster Branchen weltweit zugeschnitten sind.
Warten Sie nicht länger – senden Sie Ihre Designdateien oder Projektanforderungen an [E-Mail geschützt] Fordern Sie noch heute ein schnelles Angebot und eine maßgeschneiderte Lösung an. Wir helfen Ihnen, Ihre Ideen schnell und präzise umzusetzen.

Bereit für Ihr Projekt?
Testen Sie BOYI TECHNOLOGY jetzt!
Laden Sie Ihre 3D-Modelle oder 2D-Zeichnungen hoch, um persönlichen Support zu erhalten

Dieser Artikel wurde von Ingenieuren des BOYI TECHNOLOGY-Teams verfasst. Fuquan Chen ist ein professioneller Ingenieur und technischer Experte mit 20 Jahren Erfahrung im Rapid Prototyping sowie in der Herstellung von Metallteilen und Kunststoffteilen.